

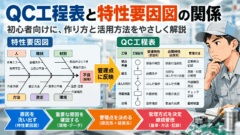
本記事は、日本刀を題材に品質管理と技能継承を説明するものです。職人の挿絵は内容理解のためのAI生成イメージです。解説図は「匠の知恵」の元記事から掲載し、図ごとに出典を表示しています。以下の表は説明用のモデルであり、特定の刀匠の実際のQC工程表や、日本刀製作の共通規格を示したものではありません。
本記事は、「匠の知恵」のQC工程表解説記事を土台に、日本刀づくりのコツ・暗黙知を、管理点・管理基準・管理方式・品質記録へ結び付けて解説します。
1.QC工程表の中心は、管理点と管理方式

まず、管理点を「管理特性(原因系)」と「品質特性(結果系)」に区別します。日本刀を例にすれば、加熱温度や叩き方などの作業条件は原因系、できた刀の形状や外観などは結果系に当たります。
| 区分 | 意味 | 日本刀を題材にした例 |
|---|---|---|
| 管理特性(原因系) | 狙った品質に影響する工程条件 | 温度、時間、叩き方などに関わる条件 |
| 品質特性(結果系) | 製品や工程の成果として評価する特性 | 寸法、形状、反り、外観など |

出典:匠の知恵「QC工程表の作成と活用、事例」掲載図「管理特性と品質特性」
ここで重要なのは、原因系と結果系の両方に管理基準が必要だということです。原因系には工程条件の基準を、結果系には狙う品質や許容範囲、合否判断の基準を定めます。
「温度」は管理特性であり、「認められた温度範囲」が管理基準です。同様に、「形状」は品質特性であり、「目標形状と許容範囲」が管理基準です。特性は「何を管理するか」、基準は「どの状態ならよいか」を表します。
原因系を基準どおりに管理して品質をつくり込み、結果系を基準と照合します。外れていれば対象品を処置するとともに、工程条件や基準の妥当性を見直します。基準を決めるだけでなく、測定・判定・記録・処置まで行って初めて管理になります。
管理点・管理基準・管理方式・品質記録をつなげる
元記事が重視しているのは、「何を管理するか」という管理点と、「どう管理するか」という管理方式です。管理基準は判定のよりどころとなり、品質記録は実際に行った管理の証拠になります。
| 項目 | 役割 | 日本刀を題材にした整理 |
|---|---|---|
| 管理点 | 何を管理するか | 工程条件と、形状・外観などのできばえ |
| 管理基準 | 何を正常・適合とするか | 承認された条件範囲、目標形状、外観の判定基準 |
| 管理方式 | 誰が、いつ、どう管理するか | 確認方法・頻度・担当・異常時処置 |
| 品質記録 | 実際にどうだったかを残す | 作品ID、確認値、写真、判定、処置、承認 |
管理は「測る・観察する」「基準で判断する」「異常に対して処置する」までを含みます。結果を見て良否を判定するだけでは、工程を安定させる管理として不十分です。
2.「コツ」と「暗黙知」はどう違うのか

コツとは、作業や判断をうまく行うための要点です。暗黙知とは、経験を通じて身につけた、言葉や数値だけでは十分に表しにくい知識・技能です。
すべてのコツが暗黙知というわけではありません。言葉や写真で明確に説明できるコツもあります。一方、「いつもと様子が違う」「この仕上がりには違和感がある」と判断できても、着眼点を十分に説明できない場合には、暗黙知が含まれています。
金沢工業大学の研究紹介でも、日本刀を対象とする「匠の技」の解明と、熟練技術者の経験知・暗黙知の可視化や継承が結び付けられています。[1]
QC工程表に活かすには、暗黙知のうち、品質に関係する着眼点や判断の根拠を取り出し、共有できる形にします。ただし、文章にしただけですべての技能が移転するわけではありません。実物を見る経験や、指導を受けながら判断を確かめる機会も必要です。
3.日本刀の「仕上がり」はコツではなく、品質特性
「温度や叩き方が原因系のコツで、切れ味や外観が結果系のコツ」と表現すると、特性と技能が混ざってしまいます。正確には、温度や叩き方などは管理する条件、それらを適切に扱う知識・技能がコツです。外観などは、その結果として評価する品質特性です。
| 着眼点 | 整理の仕方 |
|---|---|
| 温度や叩き方などの条件 | 管理特性(原因系)として整理する対象 |
| 状態を見て作業を判断する技能 | 原因系を管理するためのコツ・暗黙知 |
| 形状や外観などのできばえ | 品質特性(結果系)として評価する対象 |
| 仕上がりの違いを見極める技能 | 結果系を評価するためのコツ・暗黙知 |
切れ味も機能面の品質特性として位置づけられますが、現代の美術刀剣の評価を切れ味だけで代表させることはできません。日本刀には工芸・美術としての価値もあり、この記事では形状や外観を中心に、品質管理の関係を説明します。[1]
つくるコツと、見極めるコツ。その両方を、管理点と管理基準に結び付けることが重要です。
特性を、評価できる特性値・判定結果にする
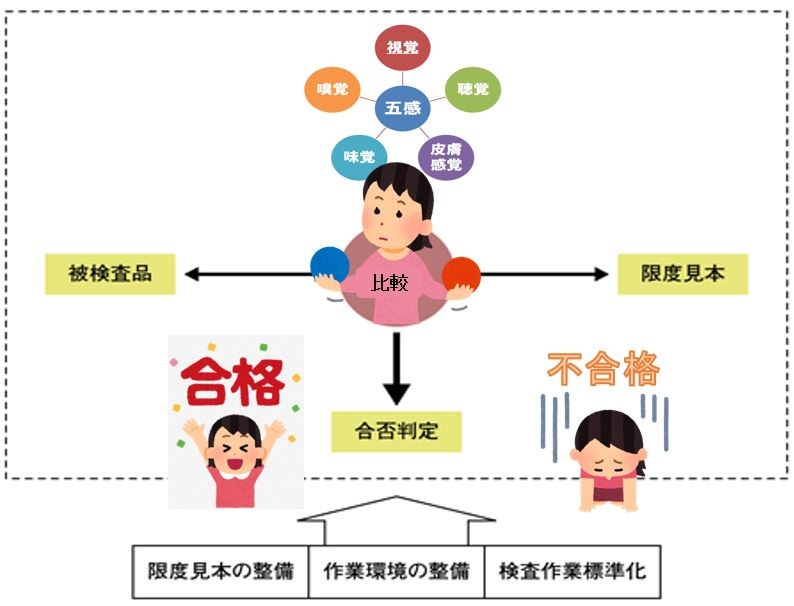
「形が良い」「きれいに仕上がった」という言葉だけでは、人によって判断が変わります。形状を管理するなら、評価する箇所と方法を定めます。外観を管理するなら、何を欠点とみなすか、どの条件で観察するか、判断に迷った場合に誰へ確認するかを決めます。

出典:匠の知恵「QC工程表の作成と活用、事例」掲載図「品質特性値」
寸法は数値で、外観は判定見本や評価項目で表すなど、特性に適した方法を選びます。数値化しにくい美しさや意匠も、何を評価するのかを共有し、専門家の判断とその理由を記録します。
製品基準と、工程内の管理基準を混同しない
完成した作品が満たすべき要求と、工程途中で管理する条件・できばえの基準は、対象と目的が異なります。工程内の基準は、後工程の変化やばらつきも踏まえて設計し、最終要求との関係を明らかにします。
製品基準=結果系、製造基準=原因系、と単純に振り分けることはできません。工程途中の形状のように、結果系にも製造段階の管理基準があります。なお、合否を決める規格限界と、管理図の統計的な管理限界も別のものです。
4.日本刀を題材にしたQC工程表の考え方
QC工程表は、工程ごとに原因系と結果系を関連づけ、管理基準、確認方法、担当、記録、異常時処置を整理するものです。ここでは、その中の「管理点と基準」の部分を抜き出します。
| 管理の対象 | 管理点 | 管理基準として定める内容 |
|---|---|---|
| 原因系 | 材料・工程条件 | 対象作品に適用する材料仕様、承認済みの工程条件 |
| 原因系 | 作業の要点 | 参照する作業標準と、専門家の判断を求める条件 |
| 結果系 | 寸法・形状・反り | 目標とする仕様、許容範囲、確認する箇所 |
| 結果系 | 外観・表面の状態 | 品質上問題となる状態の判定基準、参照写真・見本 |
| 結果系 | 意匠上の仕上がり | 作品の制作意図に照らした評価観点、評価者と承認方法 |
元記事のQC工程表から、欄のつながりを読み取る

出典:匠の知恵「QC工程表の作成と活用、事例」掲載図「QC工程表 エクセル 事例」
この様式を参考にするときは、欄を埋めることよりも、同じ工程の「原因側で何を管理するか」と「結果側で何を保証するか」の対応を確認します。日本刀づくりも、最終外観だけでなく、各段階で確認すべき状態と受け渡し条件を決めるという考え方で整理できます。
| 同一工程内の対象 | 管理点 | 基準・方法 | 記録・処置 |
|---|---|---|---|
| 原因系 | 対象工程の条件・作業要点 | 承認済みの条件票・作業標準に照合し、指定担当者が指定時点で確認 | 条件の実績と逸脱を記録。異常時は作業を保留し、責任者へ確認 |
| 結果系 | その工程で得られた形状・外観 | 対象工程の評価基準・見本に照合し、次工程へ渡す前に確認 | 作品IDと判定を記録。基準外・判定不能品は識別して引渡しを保留 |
上表は管理の関係を示す説明用モデルです。実運用では「指定担当者」「指定時点」を具体的な役割名・タイミングに置き換え、適用する基準書の文書番号と版も記載します。
加工だけでなく、材料の受入れ、準備、保管、運搬、外部への受け渡しなども、品質に影響する工程として確認します。完成後に傷や混同が生じるような管理の抜けも防ぐためです。
作風の違いと品質上の不適合は区別します。すべての作品を同じ外観にそろえるのではなく、作品ごとの意図と要求に照らして判断します。刀剣博物館も、制作方法には時代・流派・個人による違いがあると説明しています。[2]
各管理点には、誰が、いつ、どの方法で確認し、どこに記録するかを対応させます。判断できない場合は次工程へ進めず、責任者へ確認するなど、処置の流れも決めます。専門家の判断を残す場合も、その対象と判断結果を記録すれば、次の教育・改善に役立ちます。
5.暗黙知をQC工程表につなぐ5つの手順

① 熟練者の着眼点を聞き出す。「何を見て良いと判断したのか」「初心者と判断が分かれるのはどこか」「判断に迷う例は何か」を、現物や写真を見ながら確認します。動作だけでなく、その判断理由を記録します。
② 条件・結果・判断を分ける。聞き取った内容を、原因系の条件、結果系の品質特性、その状態を見極める技能に整理します。観察した事実と、経験から推測した説明も分けます。
③ 品質との関係を確かめる。熟練者の説明を重要な仮説として扱い、工程記録と評価結果を照合します。一つの事例で因果関係を断定せず、材料や作品の違いも考慮します。
④ 両方の管理基準を明確にする。原因系には守るべき条件を、結果系には目標・許容範囲・判定基準を設けます。数値で表しにくい項目には写真、見本、判断の言葉を用い、評価者間の判断の違いも確認します。
⑤ 教育と日常管理につなげる。QC工程表には管理の全体像を、作業標準書には作業の要点を、記録票には実績と判断結果を残します。記録を使って教育し、基準だけでは判断できなかった事例を次の改訂に反映します。
5Mで暗黙知の聞き漏れを防ぐ
元記事の5Mの視点は、聞き取りを作業者の手つきだけに偏らせないためにも役立ちます。人(Man)、設備(Machine)、材料(Material)、方法(Method)、測定(Measurement)の順に、「品質を左右する違いは何か」を整理します。これは管理項目の候補を集める方法であり、すべてを無条件に重要項目とするものではありません。
コツを残す文書の役割を分ける
| 文書 | 主に残すもの |
|---|---|
| QC工程表 | 工程全体の管理点・基準・管理方式と、参照する文書 |
| 作業標準書・品質ポイント書 | 作業の要点、判断の着眼点、注意事項、参照写真 |
| 品質記録 | 実測値・観察結果・判定・処置と、その時点の条件 |
| 教育記録 | 教えた内容、本人が判断できた範囲、追加指導が必要な事項 |
QC工程表にすべての説明を詰め込む必要はありません。詳しいコツは写真付き標準書へ、実績は記録票へつなぎ、同じ文書番号・版で参照できるようにします。
6.不具合が起きたら「コツ不足」で終わらせない
例えば、完成時の外観が基準に合わなかった場合に、「経験が足りないから」で分析を止めてしまうと、同じ問題が再発するおそれがあります。なぜなぜ分析では、次の三つの視点からQC工程表と記録を照合します。
| 視点 | 確認すること |
|---|---|
| 発生原因 | どの工程条件や材料状態が結果に影響したのか。基準からの逸脱はあったか。 |
| 流出原因 | 前の確認段階で検出できる問題だったか。確認方法や判定基準は適切だったか。 |
| 管理原因 | 重要な管理点、担当、記録、教育、異常時処置が決められ、実施されていたか。 |
原因系の管理項目は、品質に影響する要因として管理する対象です。そこに記載されているだけで、今回の不具合の原因と確定したことにはなりません。特性要因図で候補を整理し、現物と記録で検証したうえで、なぜなぜ分析を進めます。原因が複数の条件の組合せになる場合もあります。
原因系が基準内だったのに結果系が外れた場合は、記録の信頼性に加え、管理項目の不足や基準の妥当性を見直します。「標準を守ったので問題ない」とは判断しません。反対に、完成品が良くても原因系の逸脱があれば、品質の再現性を確認する必要があります。
7.1加工1点検とエリア保証で、技能を品質につなげる
同じ工程で、つくる・確かめる
元記事の「1加工1点検(1 Work & 1 Check)」は、自分が行った作業の結果を、その工程内で確かめる考え方です。原因系と結果系を区別することは、作業と検査を必ず別の工程・別の担当へ分離するという意味ではありません。

出典:匠の知恵「QC工程表の作成と活用、事例」掲載図「エリア保証」
日本刀を題材にすれば、担当する段階で求める状態を確認し、基準に適合しているかを記録してから次の担当へ引き渡す、という管理に相当します。次工程へ渡せない状態は、その場で識別し、判断と処置を依頼します。
エリア保証は、受け渡す品質と責任を明確にする
複数の作業を一つのまとまりとして扱う場合は、その区切りで何を保証し、誰が確認するかを決めます。自己点検で足りるか、別の評価者による確認も必要かは、品質への影響と検出の確実さに応じて決定します。最後に検査を置くだけで、すべての品質を保証できるわけではありません。
記録を使って、コツを次の世代へ伝える
QC工程表を作成しただけで、熟練者の暗黙知がすべて伝わるわけではありません。しかし、「何を見ているか」「何を管理しているか」「何を良いと判断しているか」が整理されることで、学ぶべき要点が明確になります。
また、一つの工程のできばえは、その工程では結果系ですが、次の工程では材料条件などの原因側に位置づくことがあります。工程間の受け渡し基準を明確にすれば、作業者や担当が替わっても品質情報をつなげられます。
コツを見つけ、暗黙知の判断根拠を共有し、QC工程表で原因系と結果系の両方を管理する。この考え方は、日本刀づくりを題材に理解できるだけでなく、一般の製造現場の技能継承や品質改善にも応用できます。
参考資料・図の出典
本記事の基礎とした自作記事:匠の知恵「トヨタ式 QC工程表の作成と活用、事例、フォーマット」(作成・活用の詳細は2ページ目)。掲載図のうち4点を、内容に対応する箇所へ挿入しています。
- 金沢工業大学「鐵の芸術 日本刀―『匠の技』を科学する―」:日本刀、経験知・暗黙知の可視化と継承。
- 刀剣博物館「作刀工程と研磨」:制作方法の多様性と、伝統的な制作工程の概説。
- JMAC「第18回 現場が知らないQC工程表」:品質特性と要因系管理項目を結び付ける工程管理の考え方。
2026年10月23日改訂。「匠の知恵」の本文・図解を参照し再編集。日本刀への展開と記載例は説明用の整理。
コメント