

「QC工程表と特性要因図は、どのような関係があるの?」「特性要因図で考えた要因を、QC工程表のどこに書けばよいの?」――初めて品質管理を学ぶ方は、この部分で戸惑いがちです。
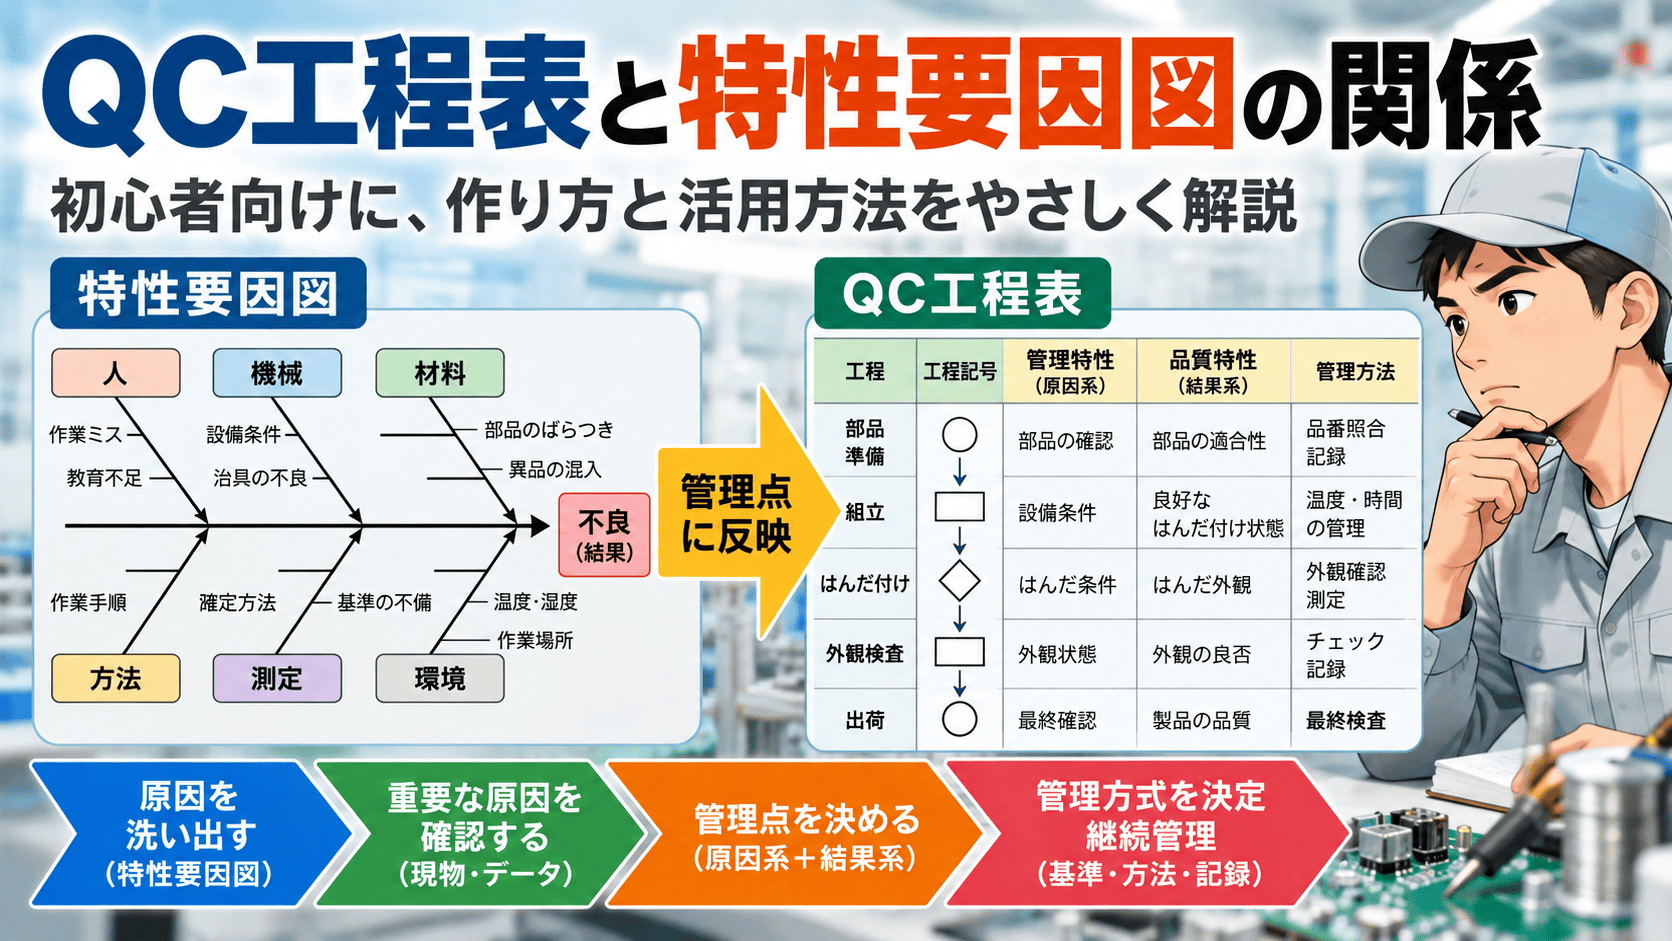
特性要因図は、品質に影響する要因を考える道具。QC工程表は、その重要な要因と製品の出来栄えを工程ごとに管理する道具です。両者を組み合わせれば、品質不良の発生を防ぎ、問題が起きたときには管理の弱点を見つけやすくなります。
この記事のポイント:①原因系(管理特性)と結果系(品質特性)の違い、②管理用・解析用特性要因図の使い分け、③特性要因図からQC工程表へ管理点を反映する方法を、元記事のイラストと「はんだ付け不良」の事例で解説します。
1.QC工程表とは? 工程ごとの品質保証を一覧にする表
QC工程表(QC工程図・QC管理図とも呼ばれます)は、材料の受入れから加工、組立、検査、出荷まで、各工程で何を、どの基準と方法で管理するかをまとめた一覧表です。品質に関係する保管や運搬も工程として考えます。
自作記事「QC工程表の作成と活用・事例」で重視しているのは、「工程のステップ」「管理点」「管理方式(管理方法)」の3要素です。
| 項目 | 何を書く? | はんだ付け工程の例 |
|---|---|---|
| 工程のステップ | どの作業・検査か | 部品準備 → はんだ付け・点検 → 出荷検査 |
| 管理点 | 原因系と結果系の管理対象 | こて先温度、はんだ接合部の状態 |
| 管理方式 | 基準・方法・頻度・担当・記録・異常時処置 | 温度確認、外観判定、結果記録、異常時停止 |
QC工程表は「検査項目の一覧」ではありません。品質を作り込む条件と、出来栄えの確認方法を同じ工程の中で管理することが大切です。
2.管理点の基本|管理特性(原因系)と品質特性(結果系)
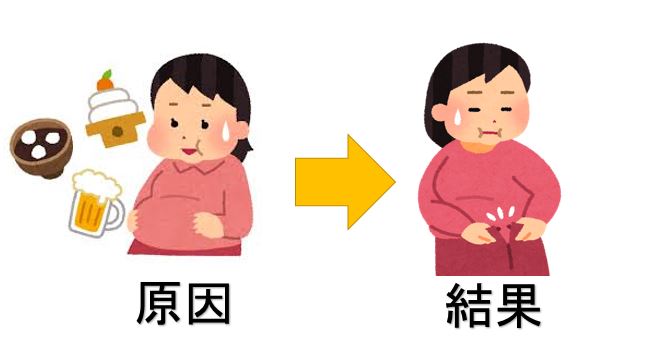
最初に理解したいのが、二つの管理点の区別です。管理特性(原因系)は良品を作るための工程条件、品質特性(結果系)は加工や組立の結果として得られる品質を意味します。
| 製造工程 | 管理特性(原因系) | 品質特性(結果系) |
|---|---|---|
| 穴あけ加工 | 工具径、工具摩耗、加工条件 | 穴径、穴位置、バリ |
| はんだ付け | こて先の状態・温度、加熱時間、材料条件 | ぬれ状態、接合外観、接合性能 |
| ねじ組立 | 使用品番の照合、供給方法、締付条件 | ねじの適合、組付け状態、締結品質 |
例えば、はんだ付けの外観だけを検査しても、こて先温度や加熱時間を管理しなければ不良の発生を予防しにくくなります。逆に工程条件が適切でも、接合状態の確認は必要です。
注:同じ特性でも工程によって位置づけが変わります。前工程の品質特性が、次工程では入力条件となる場合があります。
3.特性要因図とは? 5M+1Eで品質への影響を洗い出す
特性要因図は、結果(特性)と、それに影響する要因の関係を魚の骨の形で整理した図です。フィッシュボーン図とも呼ばれ、QC七つ道具の一つです。
自作記事「特性要因図の作り方と問題解決法」では、人・機械・材料・方法・測定・環境の5M+1Eを活用しています。これは、人(Man)、機械(Machine)、材料(Material)、方法(Method)、測定(Measurement)、環境(Environment)を意味します。

管理用と解析用の二つの特性要因図
| 種類 | いつ使う? | 考え方 | QC工程表との関係 |
|---|---|---|---|
| 管理用特性要因図 | 生産準備・QC工程表の新規作成 | 「こうすると不良が起きる」と考え、心配な要因を広く挙げる | 新たに設定すべき管理点の候補を探す |
| 解析用特性要因図 | 実際に不良が起きたとき | 現場・現物・現実とデータで原因候補を絞り込む | 管理漏れや管理方法の弱点を見直す |
管理用では最初から候補を削らず、幅広く洗い出すのがコツです。ただし、特性要因図に書いた項目がすべて「確認済みの原因」とは限りません。実際の原因は調査や測定で確かめます。
4.QC工程表と特性要因図の関係は「作成」と「改善」の2方向
関係① 管理用特性要因図からQC工程表を作る
品質特性を明確にする
↓
管理用特性要因図で要因候補を洗い出す
↓
重要要因と必要な管理点を選ぶ
↓
QC工程表に管理特性・品質特性・管理方式を記入する
例えば、はんだ接合不良を防ぐために、こて先、材料、加熱方法、測定、作業環境などを調べます。その中から製品品質への影響を評価し、工程として管理が必要な項目を選びます。洗い出した要因をすべて表に転記するのではなく、重要な管理点へ変換することが重要です。
関係② 解析用特性要因図でQC工程表を改善する
不良発生 → 既存QC工程表・記録を点検
↓
解析用特性要因図で原因候補を整理
↓
現物・測定・記録で原因を確認
↓
管理基準・方法・頻度・異常時処置を改訂
不良発生時には「管理点がなかった」のか、「点はあったが確認方法が弱い」のか、「基準外を見つけても停止しなかった」のかを区別します。解析結果を管理ルールへ戻して初めて、再発防止が継続します。
5.特性要因図からQC工程表を作る5ステップ
STEP1:対象の品質特性と工程を定める
「接合部にイモ付け半田不良が発生する」など、扱う品質問題を具体的にします。部品受入れから検査までの工程を順番に並べます。
STEP2:管理用特性要因図で5M+1Eを展開する
複数部門の担当者で、「こて先が摩耗している」「加熱時間が不足する」「母材が汚れている」「目視判定があいまい」といった要因候補を挙げます。
STEP3:重要な要因を検証して管理点にする
不良履歴、工程観察、温度測定、接合状態などの事実を確認して優先度を決めます。未確認の要因は仮説のまま残し、管理特性(原因系)と品質特性(結果系)を対応づけます。
STEP4:管理方式を決める
規格・管理基準、測定器、確認頻度、担当者、記録先、異常時処置を具体的に決めます。「温度を確認する」だけでなく、どのタイミングで何と比較するかも定めます。
STEP5:現場で試行し、標準化する
設定した管理が実行可能か、異常を検知できるか、検査結果と記録が整合するか確かめます。量産条件で確認後、品質保証部門などの承認を経て正式なQC工程表・作業標準書へ反映します。
6.実践事例|自作の「はんだ付け不良の特性要因図」をQC工程表につなぐ
自作記事には、「イモ付け半田不良がなぜ発生するか?」を題材とした特性要因図があります。下図は、材料、はんだごて、方法、環境、検査など多方面の要因候補を整理したものです。

① 図から管理点候補を取り出す
| 要因分類 | 図を起点に調べる項目 | QC工程表で考える管理 |
|---|---|---|
| 機械 | こて先の摩耗・状態 | こて先の点検基準・交換基準 |
| 方法 | 加熱・作業手順 | 作業条件、加熱時間の基準 |
| 材料 | はんだ・フラックス・母材の状態 | 指定材料、使用条件、受入管理 |
| 測定 | 不良判定の方法 | 判定基準、確認方法、記録 |
| 環境・人 | 作業環境、手順の理解 | 必要に応じた環境管理、教育 |
ここでは、調査によって「こて先状態と加熱条件の管理不足が主な発生要因」「接合部の判定基準が不明確で見逃した」と確認されたと仮定します。以下の管理方法は説明用の記入例であり、実際の規格値・頻度は製品と設備に応じて決めます。
② QC工程表の同一工程に原因系と結果系を書く
| 工程の流れ(例) | 管理点:管理特性(原因系) | 管理点:品質特性(結果系) | 管理方式・記録 | 異常時処置 |
|---|---|---|---|---|
| 部品・材料準備 | 指定材料・保管状態 | 使用材料の適合状態 | 部品票・材料条件と照合し記録 | 投入停止、材料隔離 |
| はんだ付け・同工程点検 | こて先状態、温度、加熱条件 | ぬれ状態・接合外観、必要な接合性能 | 設備条件の点検+工程内確認。頻度・判定基準を標準書に定め記録 | 作業停止、対象品隔離、条件是正、再確認 |
| 出荷前確認 | 検査方法と測定機器の適正 | 出荷仕様への適合 | 定めた方法・頻度で検査し記録 | 出荷停止、影響範囲確認 |
「1加工&1点検(1 Work & 1 Check)」では、はんだ付け作業とその出来栄えの確認を同じ工程で実施します。そのためQC工程表でも一つの工程欄に「原因系の管理点」と「結果系の管理点」を並べて記入します。必ずしも加工と検査を別行に分ける必要はありません。
また、受入検査や出荷前検査などの節目で不良の流出を止める「エリア保証」では、確認する品質特性と判定方法を明確にします。どの工程が何を保証するかを、工程のつながりに沿って管理します。
③ ねじ取り違えにも同じ考え方を応用できる
M5ねじを使う工程で、誤ってM6ねじを使用したケースなら、材料・方法の要因として「容器の混在」「補充時の照合不足」を調べます。QC工程表には管理特性:供給ねじの品番照合、品質特性:指定ねじの組付け状態を設定し、確認方法と異常時処置まで決めます。このように、特性要因図とQC工程表の関係は、加工・組立など幅広い工程に共通します。
7.特性要因図とQC工程表を使った再発防止のポイント
不良を再発させないためには、単に原因を見つけるだけではなく、発生原因・流出原因・管理原因を整理して対策します。
| 視点 | はんだ付けの例 | QC工程表へ反映 |
|---|---|---|
| 発生原因 | こて先の状態や加熱条件が適切でない | 原因系の管理特性・基準・点検を改善 |
| 流出原因 | 接合不良を工程内で見逃した | 結果系の品質特性・判定方法を改善 |
| 管理原因 | 点検頻度・記録・異常時処置があいまい | 管理方式・担当・記録・承認を明確化 |
「現場で決めた通りに管理しているか」「基準外で停止できるか」「記録から変化が分かるか」を定期的に確認します。設備・材料・方法が変わった場合も、QC工程表の管理点を見直しましょう。
注意:特性要因図の矢印は因果関係を考えるための整理であり、検証を省略できるものではありません。原因を確定する際は現物・記録・試験などの根拠を確認してください。
8.まとめ|特性要因図は「要因を考える」、QC工程表は「管理を続ける」
- 管理用特性要因図:品質に影響しそうな要因を漏れなく考え、QC工程表の管理点候補を見つける。
- 解析用特性要因図:発生した不良について、事実で原因候補を絞り込み、既存の管理の弱点を調べる。
- QC工程表:管理特性(原因系)と品質特性(結果系)を設定し、管理基準・方法・頻度・記録・異常時処置を決める。
- 品質保証の実行:同一工程の「1 Work & 1 Check」やエリア保証を含め、現場で実施・改善する。
特性要因図で整理した重要要因を、QC工程表の具体的な管理点と管理方式に変換すること。これが、原因分析を実際の品質保証へつなげる最も大切なポイントです。
コメント