

「なぜなぜ分析を行い、対策も決めた。それなのに、しばらくすると同じ不良が発生する」。工場の品質管理では、このような悩みが少なくありません。
再発を防ぐには、原因を明らかにするだけでなく、対策を毎日の仕事の中で実行し、異常があれば確実に処置する必要があります。その受け皿となるのがQC工程表です。
なぜなぜ分析で「なぜ不良を防げなかったのか」を明らかにし、QC工程表で「これから何を、誰が、どのように管理するのか」を決める。このつながりが、再発防止の重要なポイントです。
この記事では、管理特性と品質特性の違いを最初に整理し、ビスの長さを取り違えた仮想事例を使って、原因分析から管理の定着までを解説します。
QC工程表とは?まず管理特性と品質特性を区別する
QC工程表は、原材料の受入れから加工・組立・検査・出荷まで、各工程で品質を確保するための管理点と管理方法を整理した図表です。品質に影響する保管や運搬も対象に含めます。
QCは品質管理(Quality Control)の略です。QC工程表を理解するうえでは、管理点として管理特性(原因系)と品質特性(結果系)を区別することが基本になります。

図1 管理特性(原因系)と品質特性(結果系)の違い
左側は品質に影響する加工条件、右側は加工後の製品の状態です。まず「何を守ってつくるか」と「どんな品質になったか」を対応付けて読みましょう。
出典:匠の知恵の元記事(画像をクリックすると拡大できます)
管理特性は「良い品質をつくる条件」
管理特性は、品質に影響を与える材料、設備、作業条件などの特性です。ビス締付工程なら使用ビスの品番・長さや締付トルク、はんだ付け工程ならこて先温度や加熱時間などが該当します。
完成後の検査だけに頼るのではなく、品質をつくり込む条件を管理して、不良の発生を防ぎます。
品質特性は「加工した結果の品質」
品質特性は、工程で得られた製品の出来栄えや性能を表す特性です。ビス締付後の部品の浮き、製品の傷、接合強度、電気的な導通などが該当します。
| 区分 | 管理する内容 | ビス締付工程の例 |
|---|---|---|
| 管理特性(原因系) | 品質をつくる条件 | ビスの品番・長さ、締付トルク |
| 品質特性(結果系) | 加工した結果の品質 | 締結部の浮き、製品の損傷、必要な締結性能 |
両者は別々の工程に分けなければならないものではありません。同じ組立工程の中で、指定条件を守って加工し、その結果を確認するように設定できます。また、ある工程では結果系となる寸法が、次工程では原因系の条件となる場合もあります。どの工程の、どの品質との関係なのかを明確にしましょう。
管理点に加えて管理方法まで決める
「ビスの長さを管理する」と書くだけでは、現場は動けません。管理基準、確認方法、頻度、担当者、記録、異常時処置を具体化します。QC工程表には管理の全体像を示し、詳しい手順や判定写真は作業標準書・検査標準書に結び付けます。
QC工程表となぜなぜ分析の関係
QC工程表は、なぜなぜ分析の出発点にも、対策を定着させる反映先にもなります。
| 場面 | QC工程表の役割 | なぜなぜ分析の役割 |
|---|---|---|
| 問題が起きたとき | 本来の管理点・基準・方法を確認する | 基準との差や管理の不足が生じた理由を調べる |
| 対策を決めるとき | 変更すべき管理点や管理方法を整理する | 確認した原因に対応する対策を検討する |
| 対策後 | 決めた管理を実行し、記録を残す | 効果が不十分なら原因と対策を見直す |
例えば、QC工程表に「使用ビスの品番確認」があるのに取り違えが起きた場合は、確認の実施状況や識別方法を調べます。一方、ビスの種類を確認する管理点自体がない場合は、なぜその管理が必要と認識されなかったのかを調べます。
「決まりがなかった」「決まりが不十分だった」「決まりを実行できなかった」を区別することで、対策の方向が具体的になります。ただし、QC工程表に書いてある内容が常に正しいとは限りません。図面、仕様、現物、実際の作業も照合します。
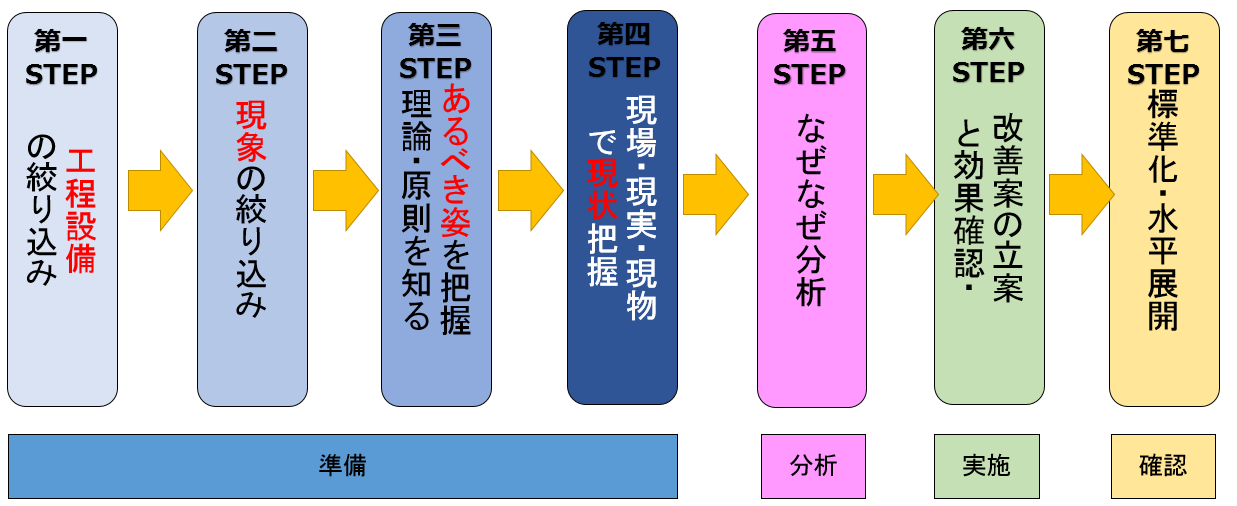
図2 なぜなぜ分析の準備から標準化・水平展開までの7ステップ
注目するのは第三・第四・第七ステップです。QC工程表で本来の条件を確認し、現場の実態と照合します。対策の効果を確認したら、QC工程表と関連標準へ反映して管理を継続します。
出典:匠の知恵の元記事(画像をクリックすると拡大できます)
QC工程表を使う3つの場面
- 分析前:管理点・基準を読み、あるべき状態を確認する。
- 分析中:管理記録・現物・実作業を照合し、原因を確かめる。
- 対策後:有効な対策を管理方法へ組み込み、実行と効果を確認する。
発生原因・流出原因・管理原因の3つの視点で調べる
本記事では、再発防止の検討を整理するために、次の3つの視点を使います。用語や区分は会社によって異なりますが、「つくってしまった理由」と「見逃した理由」、その背景にある「管理の仕組み」を調べることが大切です。
| 視点 | 調べる問い | 照合する資料・事実 |
|---|---|---|
| 発生原因 | なぜ不良ができたのか | 管理特性、材料・設備・作業条件、現物、条件の記録 |
| 流出原因 | なぜ不良を検出・隔離できなかったのか | 品質特性、検査基準、検出能力、検査記録、判定後の扱い |
| 管理原因 | なぜ必要な管理が設定・維持されなかったのか | 変更管理、標準改訂、教育、責任分担、点検・監査の記録 |
「作業者が間違えた」で止めない
取り違えがあった事実を確認したら、なぜ取り違えられる状態だったのかを調べます。似た部品の置き方、容器表示、段取り替え、照合方法、供給の仕組みなどを確認しましょう。「注意不足」という言葉だけでは、変えるべき管理が明確になりません。
「なぜ」は回数より因果関係と証拠を重視する
なぜなぜ分析は、必ず5回で終えるものではありません。各段階のつながりを現物・記録・観察で確認し、原因が複数あれば分岐させます。未確認の説明は仮説として扱い、調査で確かめてから対策につなげます。管理の仕組みまで調べる際も、根拠なく「教育不足」「会社の体質」に飛躍しないことが重要です。
図で理解する:原因を深掘りすると対策が変わる
次の図は元記事に掲載されている設備停止の発生系分析の例です。後で説明するビスの取り違えとは別の事例ですが、原因を掘り下げるほど対策が具体化する点に注目してください。

図3 設備停止の発生系分析と各段階の対策
ヒューズ交換から、潤滑状態や切粉混入の対策へ掘り下げています。右列の対策を実行した後には、その機能を保つために何を点検・記録するかまで決めます。
出典:匠の知恵の元記事(画像をクリックすると拡大できます)
例えば、ろ過器を設置した場合は、設備の構造や故障の影響に応じて、その状態を確認する方法・頻度・担当者・異常時処置を設備点検基準に定めます。製品品質に関係する管理はQC工程表と結び付けます。図は分析の例であり、実際の原因は現物と記録で確認します。
実践例:長さ5mmの指定ビスに6mmのビスを使用した
以下は解説用の仮想事例です。数値や対策はそのまま製造条件として使用せず、実際の図面・仕様・検証結果に基づいて決めてください。
現象と、分析前に確認する事実
カバーの組立工程で、長さ5mmの指定ビスに対して長さ6mmの別品番のビスが使用され、先端が内部部品に接触して損傷したとします。ここでいう5mmと6mmはビスの長さであり、ねじ径ではありません。
まず対象品の出荷を止め、影響範囲を確認して隔離します。そのうえで、現物のビス長さ、損傷位置、図面上のすきま、供給容器、段取り記録、検査内容を調べます。長いビスなら必ず損傷するとは限らないため、接触の仕組みも実測や安全に配慮した検証で確認します。
発生原因:なぜ違う長さのビスを使えたのか
調査で「6mm品が工程に供給され、5mm品として使用された」「類似品の容器が隣接し、供給時に指定品番との照合が行われなかった」と確認できた場合、次のように整理できます。
- なぜ内部部品が損傷したか:指定より長いビスの先端が内部部品に接触した。
- なぜ長いビスを使用したか:6mm品を5mm品として工程へ供給し、使用した。
- なぜ供給時に取り違えを防げなかったか:類似品の取り出しと供給に、対象製品の指定品番との照合が組み込まれていなかった。
対策候補は、品番を照合した供給、容器・保管場所の分離、工程内に置く品種の制限などです。色分けだけに頼らず、取り違えの経路を遮断できるかを検証します。
流出原因:なぜ損傷を見逃したのか
仮に締付後の確認が「ビス頭の浮き」のみで、内部損傷を検出できなかったとします。表面が正常でも内部部品が損傷し得る構造なら、その確認だけでは対象不良を見つけられません。
検査項目の有無だけでなく、検査方法が損傷を検出できるかを調べます。必要な機能検査、組立前のビス確認、損傷が見える段階での確認などを比較し、見逃しと誤判定の両方を評価します。内部損傷が外観で見えない場合、外観検査の追加だけで十分とは判断できません。
管理原因:なぜ必要な管理が整っていなかったのか
さらに、類似ビスを使う製品の追加時に、部品供給と検査の見直しが実施されたかを確認します。変更時の確認項目に類似部品の混在リスクがなく、QC工程表の見直し責任者も決まっていなかったことが記録で確認されれば、変更管理の不足が対策対象になります。
この場合は「担当者への再教育」で終わらせず、製品・部品・設備・方法を変えたときに、管理点と検査の妥当性を確認し、関連文書を改訂・承認する手順を整えます。
なぜなぜ分析の対策をQC工程表へ反映する方法
分析結果を、現場で実行できる管理に翻訳します。「照合を徹底する」ではなく、照合対象、タイミング、判定、記録、不一致時の動作まで決めましょう。
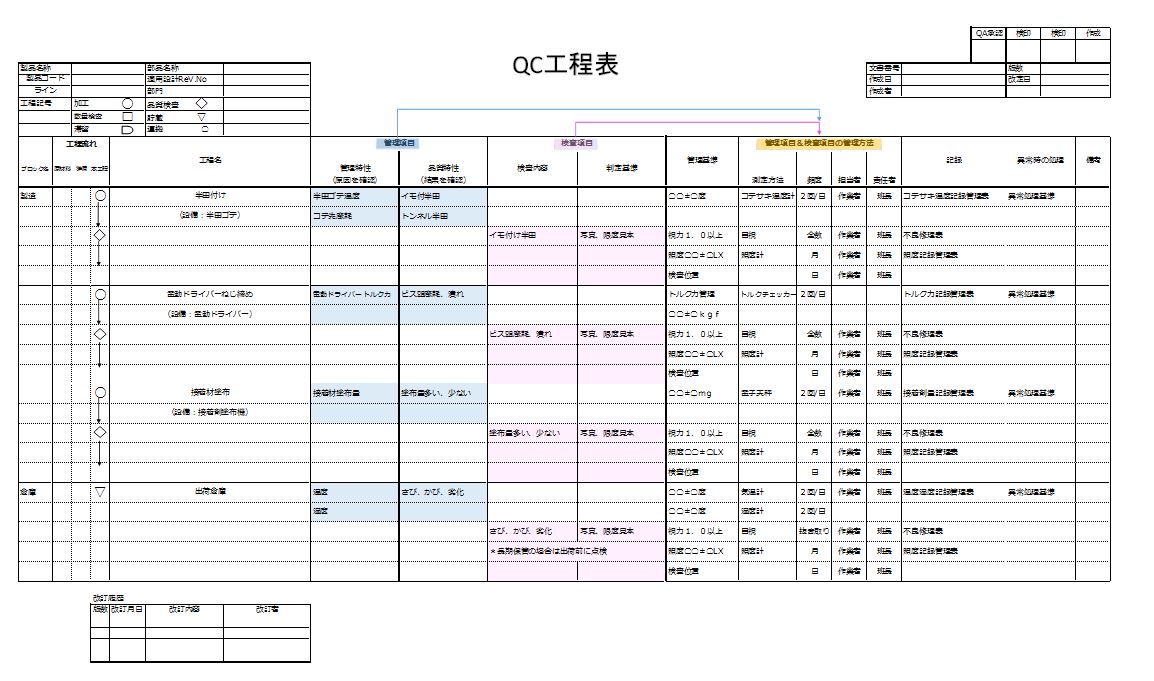
図4 管理点と管理方法をまとめたQC工程表の記入例
左から工程、管理特性・品質特性、管理基準、測定方法・頻度・担当者、記録、異常時処置の順に読みます。青色の原因系と桃色の結果系を対で確認すると、対策をどの欄へ反映するかが分かります。
出典:匠の知恵の元記事(画像をクリックすると拡大できます)
この図は元記事の一般的な記入例です。図中の数値・頻度を転用するのではなく、下の表のように対象不良と対策に合わせて具体化します。原因系と結果系は、同一工程内で関連付けて設定します。
改善後のQC工程表の記載例
次の表は上記の仮想事例に対する記載例です。実務では、図面番号、標準書番号、測定器、承認者なども自社の様式に合わせて記載します。組立工程では原因系と結果系の管理点を同じ工程内で設定しています。
| 工程・区分 | 管理点・基準 | 方法・頻度・担当 | 記録 | 異常時処置 |
|---|---|---|---|---|
| 部品供給/原因系 | 製品の部品表と供給ビスの品番一致。指定長さ5mm | 供給者が容器交換・補給ごとに品番照合。表示と内容物の一致も初品で確認 | 製品品番、ビス品番・ロット、日時、担当者、照合結果 | 供給停止。不一致品を隔離し、前回正常確認以降の使用範囲を追跡 |
| 組立/原因系 | 指定ビスの使用、承認された締付条件 | 作業者が始業・段取り替え時にビスを確認。締付条件は承認済み標準に従い設定・監視 | 初品確認、設定条件、締付結果の対象製品との対応 | 加工停止。対象品を保留し、ビスと条件を復旧。再開前に初品を確認 |
| 組立/結果系 | 浮き・損傷がなく、規定の機能を満たす | 検出能力を検証した検査を承認済み頻度で実施。本例では作業者が各製品を確認 | 製品識別、検査結果、不適合内容、判定者 | 不適合品を隔離。原因工程へ連絡し、影響範囲と再検査方法を判断 |
容器の品番照合は、容器内への異品混入まで必ず検出するものではありません。仕入先での包装、開封、残部品の返却、詰め替えも含めて混入経路を調べ、必要な管理を追加します。
管理原因への対策は関連する仕組みにも反映する
変更管理の手順や教育の詳細をすべてQC工程表に詰め込む必要はありません。QC工程表には必要な管理点と参照文書を記載し、変更管理手順書、作業標準書、検査標準書、教育記録を整合させます。
例えば「類似部品を追加する際は、製造・技術・品質保証で取り違えリスクと検出方法を確認し、承認後に量産へ移行する」と手順化します。誰が改訂し、誰が承認するかも明確にします。
エリア保証で「どこまで品質を確かめて渡すか」を明確にする

図5 工程内の加工・点検とエリア保証の考え方
図の各作業で加工と点検を行い、エリアの区切りでも必要な品質を確認して次工程へ渡します。どこで不良を防ぎ、どこで検出するかをQC工程表に対応付けます。
出典:匠の知恵の元記事(画像をクリックすると拡大できます)
ビスの事例なら、供給時に指定品番との一致を確認し、組立時には指定条件と締結後の状態を確認します。さらにエリアの出口で必要な品質を確かめる場合は、内部損傷を検出できる方法かを検証します。出口の確認だけに頼らず、各作業の管理と組み合わせることが大切です。
QC工程表を改訂した後は、実行と効果を確認する
文書改訂だけでは再発防止は完了しません。現場へ展開した管理が、実際に機能しているかを確認します。
- 整合を確認する:QC工程表と図面、作業・検査標準、設備設定の不一致をなくす。
- 現場で実演する:通常作業に加え、照合不一致や検査異常が出たときの停止・隔離・連絡を確認する。
- 記録と実作業を照合する:補給や段取り替えの観察で、記録が実態に合っているかを確かめる。
- 対策の有効性を評価する:再発件数だけでなく、取り違え防止と検出の機能、管理の実施状況も調べる。
- 類似工程へ水平展開する:部品や構造、作業条件が似た工程を調べ、適用可能性を確認して展開する。
「1か月不良ゼロ」だけでは、生産数や段取り替え回数が少ない場合に十分な証拠になりません。対象製品数、補給回数、品種切替回数なども踏まえ、評価期間と判定条件を事前に決めます。異品を使った検出確認を行う場合は、検証専用の環境と識別管理を用い、生産品への混入を防ぎます。
QC工程表となぜなぜ分析のよくある質問
QC工程表があれば、なぜなぜ分析は不要ですか?
必要な管理を決めていても、想定外の故障、条件の変化、管理方法の不足などで不良が起きることがあります。QC工程表と実態を照合し、なぜ管理が機能しなかったのかを調べます。
原因が分からない段階でもQC工程表を変えてよいですか?
流出を防ぐための暫定管理は必要に応じて実施します。その場合は目的、対象範囲、責任者、有効期限、解除条件を明確にし、正式な恒久対策と区別します。原因が未確認のまま恒久対策を確定させないことが大切です。
対策はすべて検査の追加にすればよいですか?
検査の追加だけでは、不良の発生を止められない場合があります。原因系の条件管理で発生を防ぎ、結果系の確認で品質を確かめるように組み合わせます。必要な検査は、検出能力とリスクを踏まえて判断します。
AIになぜなぜ分析を任せられますか?
AIはQC工程表と記録の整理、確認質問の作成、対策の抜け漏れ確認に活用できます。ただし、現場で起きた事実を自動的に知っているわけではありません。事実と仮説を分けて出力させ、原因の確定や管理基準の承認は現場・技術・品質保証で行います。
まとめ:分析結果を日々の管理に変えて再発を防ぐ
QC工程表の中心は、管理特性(原因系)と品質特性(結果系)を設定し、基準・方法・頻度・担当・記録・異常時処置を決めて管理することです。
なぜなぜ分析では、QC工程表を手掛かりに本来の管理と実態を照合し、発生原因・流出原因・管理原因を事実に基づいて調べます。そして、確かめた原因に対応する対策をQC工程表と関連標準へ反映します。
「原因を見つけた」で終わらず、「必要な管理が決まり、現場で実行され、効果を確認できた」までつなげる。この運用によって、QC工程表となぜなぜ分析が再発防止の仕組みとして働きます。
関連記事
QC工程表の作成手順や書式については、QC工程表の作成と活用・事例をご覧ください。
原因の掘り下げ方や分析上の注意点については、なぜなぜ分析の基本・やり方・事例も参考になります。
コメント