

製造現場で働き始めると、「直行率が悪い」「今月は直行率を上げよう」といった言葉を聞くことがあります。
しかし、新人のうちは、
「そもそも直行率って何?」
「歩留まりや不良率とは何が違うの?」
「直行率を上げるには何をすればいい?」
と疑問に感じる人も多いのではないでしょうか。
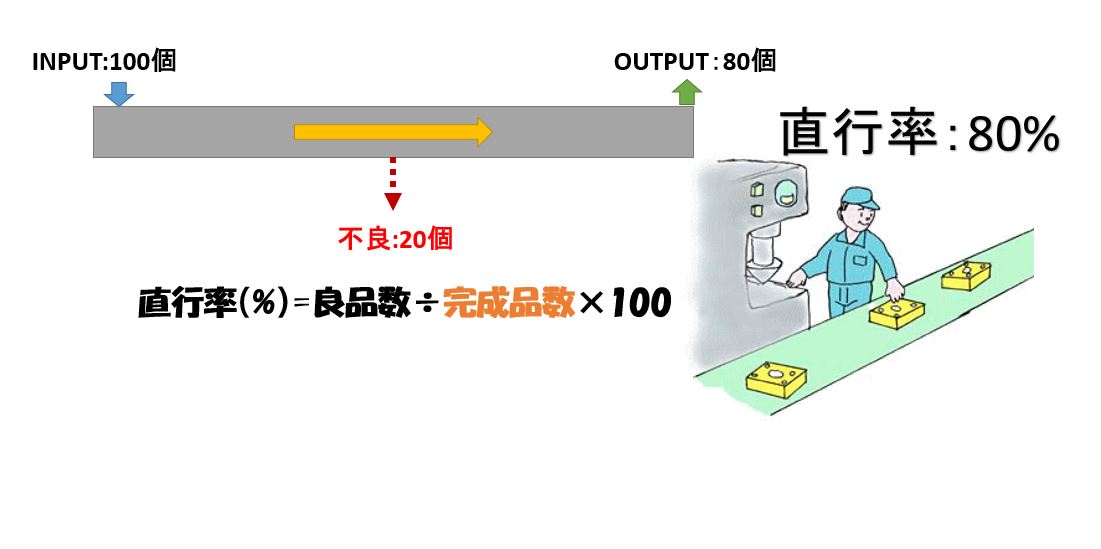
直行率とは、手直しや再検査などを行わず、最初の1回で正常に工程を通過できた製品の割合を表す指標です。
英語では、直行率(First Pass Yield:FPY)と呼ばれます。
直行率を見ることで、不良品の数だけでは見えにくい「手直し」「再加工」「再検査」といった工程内のムダを把握しやすくなります。
この記事では、製造業に入ったばかりの人にもわかるように、直行率の意味から計算方法、低下する原因、改善方法まで順番に解説します。
この記事でわかること
・直行率とは何か
・直行率の計算方法
・直行率と歩留まり・不良率の違い
・直行率が低下する主な原因
・製造現場で直行率を改善する方法
・改善するときに注意したいポイント
直行率(FPY)とは?
直行率とは、製品が手直しや再加工、再検査などを必要とせず、最初の1回で工程を正常に通過した割合です。
品質分野の専門組織であるASQ(American Society for Quality)も、FPYを「廃棄、再実行、再試験、返却、オフライン修理などを行わず、品質基準を満たして工程を完了した製品の割合」と説明しています。
たとえば、ある工程に100個の製品を投入したとします。
そのうち、
・90個:問題なく合格
・7個:不良になったが手直しして合格
・3個:廃棄
だった場合を考えてみましょう。
最終的には97個が良品になっています。
しかし、最初の1回で問題なく通過した製品は90個です。
そのため、この工程の直行率は**90%**となります。
直行率が高い状態とは?
直行率が高いということは、製品が工程内で止まったり、戻ったり、手直しされたりすることが少ない状態です。
つまり、
・不良が少ない
・手直しが少ない
・再検査が少ない
・余計な作業時間が少ない
・工程が安定している
可能性が高いと考えられます。
製造現場では、単純に「最終的に何個良品ができたか」だけではなく、どれだけ一発で良品を作れたかを見ることが重要です。
新人:内容最終検査で合格なら問題ないと思っていました。
手直しして合格した製品が多いと、見かけ上は良品でも、余計な人や時間を使っているんだ。そこで直行率を見るんだよ。
直行率の計算方法
基本的な直行率の計算式は、次のとおりです。
直行率(%)= 最初の1回で合格した数量 ÷ 工程への投入数量 × 100
ASQでは、工程投入数から不良数を引き、それを工程投入数で割る形でもFPYを定義しています。
100個中95個が一発合格した場合
工程に100個投入し、そのうち95個が最初の検査で合格したとします。
計算すると、
95 ÷ 100 × 100 = 95%
となります。
したがって、直行率は95%です。
手直し後に合格しても直行率には含めない
ここは新人が特に間違えやすいポイントです。
たとえば、
・投入数:100個
・一発合格:90個
・手直し後に合格:8個
・廃棄:2個
だったとします。
最終的な良品数は98個ですが、直行率の計算に使用するのは一発合格した90個です。
そのため、
90 ÷ 100 × 100 = 90%
となります。
「最終的に98個良品になったから98%」ではありません。
FPYは、工程を最初の試行で問題なく通過した割合を見る指標だからです。
[Cocoon:注意ボックス]直行率を計算するときのポイント
手直し、再加工、再検査などによって後から合格した製品を「一発合格」に含めないようにしましょう。
ただし、直行率の細かな定義や集計ルールは会社や工場によって異なる場合があります。実務では、自社の品質基準や集計ルールも確認してください。
[/Cocoon:注意ボックス]直行率を見るとなぜ製造現場の問題がわかるのか
直行率が重要なのは、単純な不良数だけでは見つけにくい「隠れたムダ」を把握できるからです。
手直しのムダが見える
製品が一度不良になり、その後手直しによって良品になった場合、最終的な良品数だけを確認すると問題が見えにくくなります。
しかし実際には、
・手直しする作業時間
・再検査する時間
・製品を移動する時間
・担当者を呼ぶ時間
・不具合を記録する時間
などが発生しています。
直行率を確認すれば、このような「最終的には良品になったものの、途中で余計な作業が発生した製品」を把握できます。
工程の安定性を確認できる
直行率を日別や週別、月別で記録していくと、工程の変化にも気づきやすくなります。
たとえば、
先週:98%
今週:97%
翌週:92%
と急激に低下していれば、工程内で何らかの変化が発生した可能性があります。
設備、材料、作業方法、作業者、測定方法などを調査するきっかけになります。
生産性改善につながる
不良や手直しが発生すると、本来必要のない作業が増えます。
一方、最初から良品を作ることができれば、手直しや再検査の時間を削減できます。
そのため直行率は、品質だけではなく、生産性やコストを考えるうえでも重要な指標です。
ASQでは、設備総合効率の考え方でも品質率にFPYを用いる説明がされています。
直行率と歩留まり・不良率の違い
製造現場では直行率以外にも「歩留まり」「不良率」という言葉が使われます。
似ているため、最初は混乱しやすい指標です。
直行率は「一発で良品になった割合」
直行率で重要なのは、最初の1回で合格したかです。
手直し後に良品になった製品は、基本的には一発合格として扱いません。
歩留まりは「投入したものから良品をどれだけ得られたか」
一般的に歩留まりは、
良品数 ÷ 投入数 × 100
などで表されます。
ただし、歩留まりの定義は業種や会社によって異なることがあります。
そのため、社内資料を見る際には「何を分母・分子としているか」を確認することが大切です。
不良率は「不良がどの程度発生したか」
不良率は一般的に、
不良数 ÷ 生産数 × 100
などで求めます。
たとえば100個作って5個が不良なら、不良率は5%です。
新人は「手直し品を見るか」で考えるとわかりやすい
直行率を理解するときは、手直し品を区別すると覚えておくとわかりやすくなります。
100個生産して、
・90個:一発合格
・8個:手直し後合格
・2個:最終不良
なら、一発合格を基準にした直行率は90%です。
最終的な良品数だけを見る指標とは数字が異なります。
直行率が低下する主な原因
直行率が低い場合、いきなり対策を始めるのではなく、まず原因を整理することが大切です。
製造現場では「4M」の観点で考えると原因を整理しやすくなります。
人(Man)
作業者に関係する原因です。
たとえば、
・作業手順を理解していない
・新人とベテランで作業方法が違う
・教育が不足している
・確認方法に個人差がある
・作業ミスが発生している
などがあります。
新人だけ不良が多い場合には、本人だけの問題と決めつけず、作業標準や教育方法がわかりにくくないか確認することも重要です。
設備(Machine)
機械や治工具に関係する原因です。
たとえば、
・設備条件がずれている
・刃具が摩耗している
・センサーが正常に動作していない
・治具が摩耗している
・定期メンテナンスが不足している
などです。
同じ設備で繰り返し不良が発生している場合は、設備条件や部品交換履歴などを確認します。
材料(Material)
材料や部品の違いによって直行率が変化することもあります。
たとえば、
・材料ロットが変わった
・部品寸法にばらつきがある
・材料の保管状態が悪い
・仕入先が変わった
などです。
不良が突然増えた場合は、「いつから増えたのか」と材料ロットの切り替わりを照らし合わせると原因を発見できる場合があります。
方法(Method)
作業方法や条件に関する原因です。
たとえば、
・作業標準が曖昧
・作業者によって手順が異なる
・加工条件が適切でない
・検査方法が統一されていない
などがあります。
同じ製品でも作業者によって直行率が大きく違う場合は、作業方法が標準化されているか確認するとよいでしょう。
[Cocoon:ポイントボックス]直行率が低下したら4Mで整理
・Man:人
・Machine:設備
・Material:材料
・Method:方法
「誰が悪いか」ではなく、「どの条件が変化したか」を確認することが改善の第一歩です。
[/Cocoon:ポイントボックス]直行率を改善する7つの方法
直行率を改善するためには、不良の原因を特定し、再発しない仕組みを作ることが重要です。
1.不良内容を記録する
最初に行いたいのが、不良データの収集です。
最低限、
・発生日
・製品名
・工程
・設備
・不良内容
・数量
・作業条件
などを記録します。
「最近不良が多い気がする」という感覚ではなく、数字で確認できる状態にしましょう。
2.パレート図で多い不良から改善する
不良には、さまざまな種類があります。
すべて同時に改善しようとすると、活動が分散してしまいます。
そこで役立つのがパレート図です。
不良件数の多い順に並べることで、「どの不良から対策すれば効果が大きいか」を把握しやすくなります。
ASQでも、パレート図は原因を重要度の高いものから低いものへ順位づけするための品質ツールとして説明されています。
3.現場・現物・現実を確認する
データだけを見て原因を決めつけないことも重要です。
実際に現場へ行き、
「どの工程で」
「どんな作業をしたとき」
「何が起きているのか」
を確認します。
設備の動き、製品の状態、作業方法などを実際に見ることで、数字だけではわからない原因が見つかることがあります。
4.なぜなぜ分析で根本原因を探す
不良原因を深掘りするときには、なぜなぜ分析が役立ちます。
たとえば、
「部品の締め付け不足が発生した」
という問題があったとします。
なぜ?
→ ボルトを十分に締めていなかった
なぜ?
→ 締め付け完了を確認できなかった
なぜ?
→ 作業完了を判定する仕組みがなかった
と掘り下げていきます。
単純に「作業者がミスした」で終わらせず、ミスが起こりにくい仕組みまで考えることが重要です。
関連記事:トヨタ式なぜなぜ分析の基本 やり方、事例、テンプレートで解説【図解】
5.作業を標準化する
作業者ごとに方法が違うと、製品品質にもばらつきが発生しやすくなります。
そこで、
・作業手順
・設備条件
・確認ポイント
・異常時の対応方法
などを明確にします。
文章だけでは伝わりにくい場合は、写真や図を使った作業標準書にすると、新人にも理解しやすくなります。
6.ポカヨケを取り入れる
ポカヨケとは、作業ミスそのものを起こしにくくする仕組みです。
たとえば、
・部品を逆向きには取り付けられない形状にする
・部品が不足していると設備が動かないようにする
・バーコードで使用部品を照合する
・締め付け回数を自動カウントする
などがあります。
「注意してください」と呼びかけるだけでは、人が作業する以上ミスを完全になくすことは難しいものです。
そのため、ミスが起きても不良品を作れない仕組みを考えることが重要です。
関連記事:AIでトヨタ式ポカヨケ改善、基礎知識と導入のメリットを紹介【図解】
7.改善後も直行率を継続して確認する
対策を実施したら終わりではありません。
対策前:90%
対策後:96%
1か月後:95%
というように、改善後も数値を確認します。
再び悪化した場合は、
・対策が守られているか
・別の原因が発生していないか
・材料や設備条件が変わっていないか
などを確認します。
複数工程では工程ごとの直行率を見る
製造ラインでは、1つの製品が複数の工程を通過することがあります。
たとえば、
工程A:98%
工程B:95%
工程C:99%
だったとします。
この場合、「全体として一度も問題なく通過できる割合」を考えるには、工程ごとの数値を個別に見るだけでは十分ではありません。
複数工程の通過率を掛け合わせて全体を見る考え方として、RTY(Rolled Throughput Yield)が用いられます。複数工程における各工程のFPYを掛け合わせる考え方が紹介されています。
上記の例なら、
0.98 × 0.95 × 0.99 ≒ 0.922
となり、約92.2%です。
各工程を見ると95~99%なので良さそうに見えますが、全工程を一度も失敗せず通過できる割合で見ると約92%まで低下します。
工程数が多い製造ラインほど、「各工程はそこそこ良いから問題ない」と判断しないことが大切です。
直行率を改善するときの注意点
直行率は便利な指標ですが、数字だけを追いかけないように注意しましょう。
目標値だけを追わない
「直行率98%を達成する」という目標を設定すること自体は問題ありません。
しかし、数字を良くすることだけが目的になると、
・不良判定を甘くする
・不良を正しく記録しない
・手直し品を一発合格扱いする
といった、本来の改善とは逆の行動につながる可能性があります。
重要なのは、数値を良く見せることではなく、一発で良品を作れる工程にすることです。
工程ごとに測定する
ライン全体の直行率だけでは、どこに問題があるのかわかりにくくなります。
可能であれば、
加工工程
↓
組立工程
↓
検査工程
↓
梱包工程
といった形で工程別に数値を確認しましょう。
ボトルネックとなっている工程を見つけやすくなります。
数値が悪化した「変化点」を探す
製造現場のトラブルでは、「何かが変わったタイミング」に原因が隠れていることがあります。
たとえば、
・人が変わった
・設備を修理した
・材料ロットが変わった
・仕入先が変わった
・加工条件を変更した
・治具を交換した
などです。
直行率が急に変化した日がわかれば、その前後で何が変わったのか確認してみましょう。
新人がまず覚えておきたい直行率のポイント
製造業に入ったばかりなら、最初から難しい統計解析まで覚える必要はありません。
まずは次の3点を覚えておけば十分です。
1.直行率は「一発で合格した割合」
手直し後の合格ではなく、最初から問題なく工程を通過できた割合を見る指標です。
2.直行率が低いと工程内にムダが発生している可能性がある
手直し、再検査、再加工などが増えれば、人や設備の時間を余分に使います。
3.数字が悪いときは原因を調べる
「作業者が気をつける」で終わらせず、人・設備・材料・方法などの視点から原因を探しましょう。
この3つを理解できれば、現場で「直行率」という言葉が出てきたときも内容を理解しやすくなります。
直行率に関するよくある質問
直行率は高いほど良いですか?
基本的には、高いほど「最初の1回で良品を作れている」ことを示します。
ただし、直行率だけですべての品質を判断できるわけではありません。
不良率、設備停止時間、生産性、顧客不良など、ほかの指標とあわせて確認することが重要です。
直行率100%を目指すべきですか?
理想的には、すべての製品を一発で良品にできる状態が望ましいでしょう。
一方、現実の改善活動では、製品・工程・要求品質・コストなどを考慮して管理目標を設定します。
単純に「どの工場でも100%にすべき」と考えるのではなく、自社工程に合った目標を設定する必要があります。
手直しして合格した製品は直行率に含まれますか?
基本的には含めません。
FPYは、再加工や再検査などをせず、最初の1回で品質基準を満たした割合を確認する指標です。
直行率と不良率は同じですか?
同じではありません。
不良率は不良として判定された割合を見るのに対し、直行率は「一発で工程を正常に通過できたか」を重視します。
手直し後に良品になった製品がある場合、両者から見える工程の姿が異なることがあります。
まとめ|直行率を理解すると製造現場のムダが見える
直行率とは、製品が手直しや再加工、再検査を必要とせず、最初の1回で正常に工程を通過できた割合を示す指標です。
基本的な計算式は、
直行率(%)= 最初の1回で合格した数量 ÷ 投入数量 × 100
です。
直行率が低い場合は、単に数字を上げようとするのではなく、
・どの不良が多いのか
・どの工程で発生しているのか
・いつから発生しているのか
・人、設備、材料、方法に変化がなかったか
を確認することが重要です。
製造業に入ったばかりの人は、まず**「直行率=一発で良品になった割合」**と覚えておきましょう。
この考え方がわかると、品質改善だけでなく、手直し削減、生産性向上、コスト低減といった製造現場の改善活動も理解しやすくなります。
また、直行率と歩留まり率 違い
良品率と直行率の違い
不良率(不適合品率)と直行率の違い
直行率と稼働率 違いについては下記を参照してください。
関連記事:直行率 nonadjusted ratio 【イラスト図解】
・
コメント