

QC工程表の管理点と設備の点検項目は、つながって初めて不良を未然に防ぐ仕組みになります。
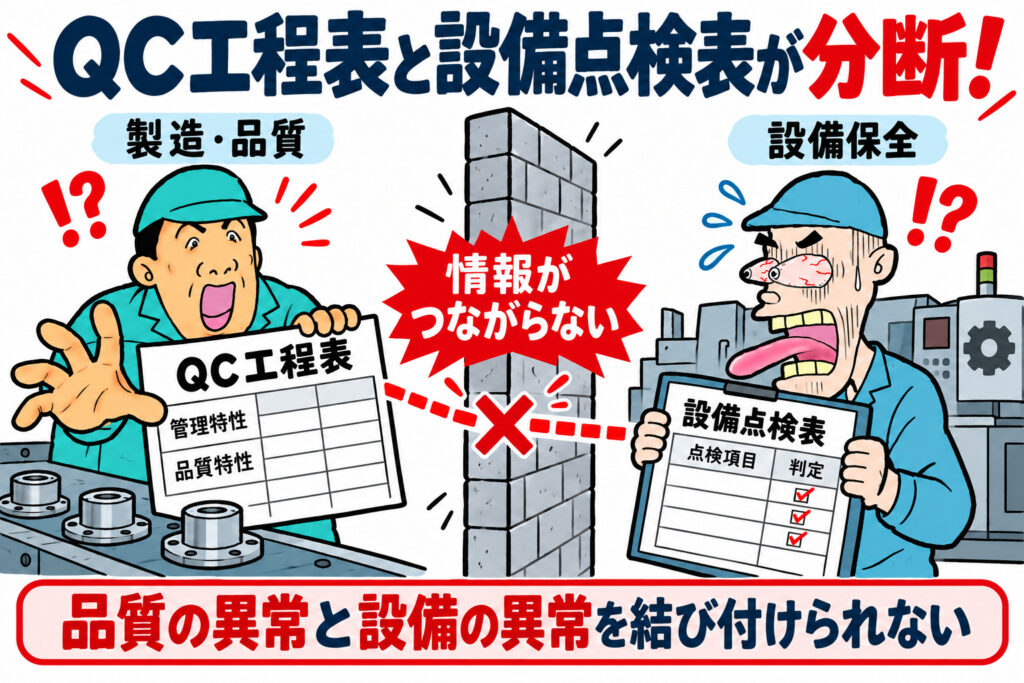
多くの工場では、QC工程表は品質保証課が、設備の点検表は保全課や製造課がそれぞれ作っています。QC工程表には製品の寸法や外観が並び、点検表には「油量」「異音」「フィルター清掃」が並ぶ。ところが、その点検項目がどの品質特性を守るためのものなのかは、どこにも書かれていません。
その結果、点検は「やること」になり、品質不良が出ても点検記録と結びつけて調べることができません。本記事では、TPMの品質保全の考え方を使って、設備の点検項目をQC工程表の管理点に結びつける方法を、樹脂成形の実践例で解説します。
この記事でわかること
-
- QC工程表と設備点検表が分断されると何が起きるか
-
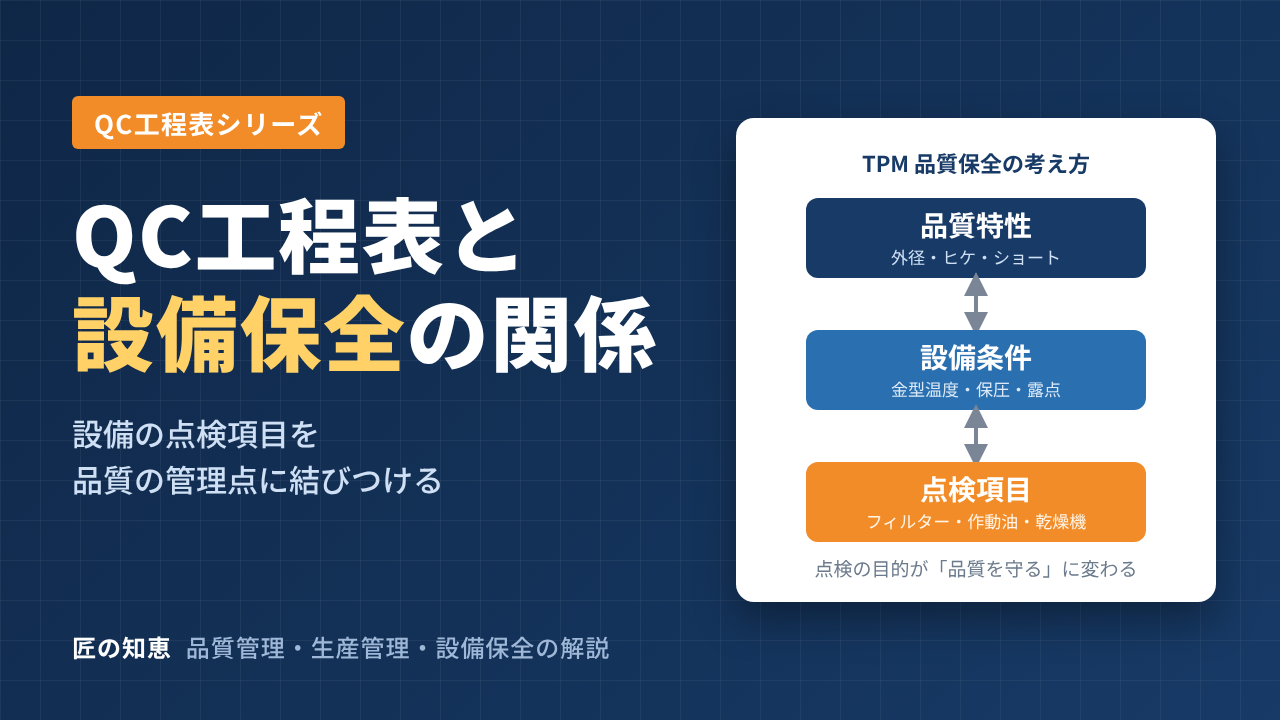
- 品質保全の考え方と「品質特性・設備条件・点検項目」の3段のつながり
-
- 設備の点検項目を品質の管理点に結びつける5つのステップ
-
- QC工程表と点検表の書き方の具体例
-
- 異常が出たときに品質と設備を往復して原因を追う方法
QC工程表と設備点検表が分断されると何が起きるか
QC工程表と点検表がつながっていないと、品質と設備の両方で「見えない穴」ができます。
| よくある状態 | 現場で起きること |
|---|---|
| 点検表に、守るべき品質特性が書かれていない | 点検の目的がわからず、チェックだけの形骸化した点検になる |
| QC工程表に、設備条件が管理項目として入っていない | 製品に不良が出て初めて気づく。原因側で先に手を打てない |
| 点検NGが出ても、品質確認の手順がない | 点検NGの間に作った製品を確認せずに出荷してしまう |
| 品質不良が出ても、点検記録を見に行かない | 設備起因の不良が「作業ミス」で片付けられ、再発する |
| 品質保証課と保全課で別々に管理している | どちらの責任かの押し付け合いになり、対策が遅れる |
この穴を埋めるのが、品質特性と設備条件と点検項目を一本の線でつなぐ考え方です。
品質保全とは:良品ができる設備条件を守る活動
品質保全は、TPMの8本柱の一つです。不良が出ない設備条件(良品条件)を決め、その条件が崩れないように点検・管理し、崩れる兆しをつかんで先に処置する活動です。
考え方の中心は、「結果(製品の品質)を検査で見る」から「原因(設備条件)を管理する」への切り替えです。QC工程表の言葉でいえば、製品の品質特性だけでなく、それを決める設備条件も管理点にすることにあたります。
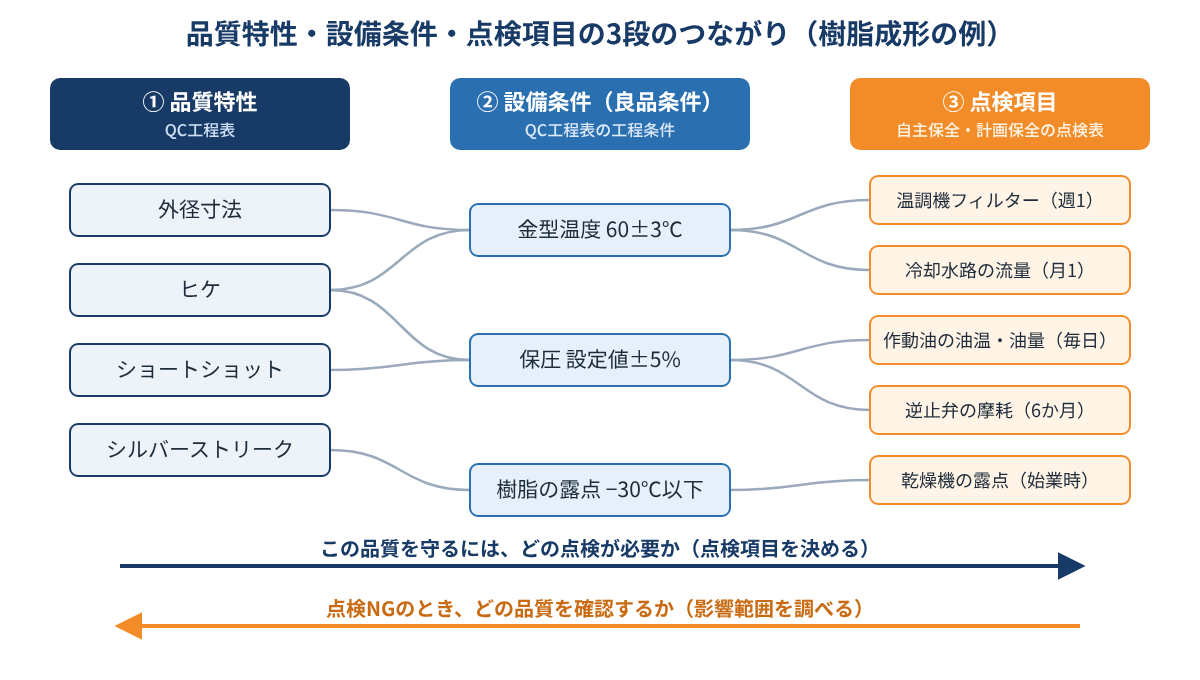
品質保全では、次の3段のつながりで考えます。
| 段 | 中身 | 管理する文書 | 例(樹脂成形) |
|---|---|---|---|
| 1. 品質特性 | お客様・図面が求める製品の特性 | QC工程表 | 外径、ヒケ、ショートショット |
| 2. 設備条件(良品条件) | 品質特性を決める設備の状態や数値 | QC工程表(工程条件の欄) | 金型温度、射出圧力、樹脂の乾燥度 |
| 3. 点検項目 | 設備条件を保つための設備部位の点検 | 自主保全・計画保全の点検表 | 温調機フィルター、作動油、乾燥機の露点 |
上から下へたどると「この品質を守るには、どの点検が必要か」がわかります。下から上へたどると「この点検をサボると、どの品質が崩れるか」がわかります。この往復ができる状態が、QC工程表と設備保全が結びついた状態です。
設備の点検項目を品質の管理点に結びつける5つのステップ
ステップ1:品質特性から設備条件を洗い出す
QC工程表の品質特性ごとに、「その特性はどの設備条件で決まるか」を洗い出します。過去の不良履歴と特性要因図を使うと漏れが少なくなります。特性要因図の「機械(Machine)」の骨に出てくる要因が、設備条件の候補です。
洗い出した結果は、品質特性を縦、設備条件を横に並べたマトリックス(QAマトリックス)にまとめると全体が見渡せます。
| 品質特性\設備条件 | 金型温度 | 射出圧力・保圧 | 樹脂の乾燥(露点) | 型締め力 |
|---|---|---|---|---|
| 外径寸法 | ◎ | ○ | ||
| ヒケ | ○ | ◎ | ||
| ショートショット | ○ | ◎ | ||
| シルバーストリーク | ◎ | |||
| バリ | ○ | ◎ |
◎は影響が大きい、○は影響があるという意味です。◎のついた設備条件が、QC工程表に管理点として入れるべき第一候補になります。
ステップ2:設備条件を左右する設備部位と点検項目を決める
次に、設備条件ごとに「その条件を崩す設備部位はどこか」を考え、点検項目と判定基準を決めます。ここでは「なぜなぜ分析」の要領で、設備条件が崩れる理由を部位まで掘り下げます。
| 設備条件 | 条件を崩す設備部位 | 点検項目 | 判定基準 | 周期 |
|---|---|---|---|---|
| 金型温度 | 温調機の冷却水フィルター | フィルターの詰まり | 目視で汚れなし、差圧0.05MPa以下 | 週1回 |
| 金型温度 | 金型の冷却水路 | 水路のスケール付着 | 流量が基準値の90%以上 | 月1回 |
| 射出圧力・保圧 | 油圧作動油 | 油温、油量、汚れ | 油温50℃以下、レベルゲージ規定範囲 | 毎日 |
| 射出圧力・保圧 | スクリューの逆止弁 | 摩耗(クッション量の変化) | クッション量が設定値±1mm以内 | 毎日(成形条件の記録) |
| 樹脂の乾燥 | 乾燥機の乾燥剤・ヒーター | 露点 | −30℃以下 | 始業時 |
判定基準と周期の数値は例です。実際の値は、設備メーカーの推奨値と自社の不良履歴から決めてください。
ステップ3:QC工程表に設備条件を管理点として追加する
ステップ1で選んだ設備条件を、QC工程表に「工程条件」の管理項目として追加します。ポイントは、関連する品質特性と対応する点検項目の欄を設けて、つながりを文書の上で見えるようにすることです。
| No. | 工程 | 区分 | 管理項目 | 規格・基準 | 管理方法 | 関連する品質特性 | 対応する点検項目 |
|---|---|---|---|---|---|---|---|
| 3-1 | 射出成形 | 品質特性 | 外径 | 50.00±0.05mm | X̄-R管理図 | ― | ― |
| 3-2 | 射出成形 | 設備条件 | 金型温度 | 60±3℃ | X-Rs管理図 | 外径、ヒケ | 温調機フィルター、冷却水路 |
| 3-3 | 射出成形 | 設備条件 | 保圧 | 設定値±5% | 成形条件記録 | ヒケ、ショート | 作動油、逆止弁 |
| 2-1 | 材料乾燥 | 設備条件 | 露点 | −30℃以下 | 始業点検記録 | シルバーストリーク | 乾燥剤、ヒーター |
ステップ4:点検表に「守っている品質」を書き込む
今度は逆向きに、自主保全や計画保全の点検表に「この点検が守っている品質特性」と「QC工程表のNo.」を書き込みます。点検する人が、自分の点検の意味を理解できるようにするためです。
| 点検部位 | 点検項目 | 判定基準 | 周期 | 担当 | 守っている品質特性 | QC工程表No. |
|---|---|---|---|---|---|---|
| 温調機 | フィルターの詰まり | 汚れなし | 週1回 | オペレーター(自主保全) | 外径、ヒケ | 3-2 |
| 油圧ユニット | 油温・油量 | 50℃以下、規定範囲 | 毎日 | オペレーター(自主保全) | ヒケ、ショート | 3-3 |
| スクリュー | 逆止弁の摩耗 | クッション量±1mm | 6か月 | 保全担当(計画保全) | ヒケ、ショート | 3-3 |
| 乾燥機 | 露点 | −30℃以下 | 始業時 | オペレーター(自主保全) | シルバーストリーク | 2-1 |
「守っている品質特性」の欄があるだけで、オペレーターの点検の質は変わります。「フィルターを見る」が「外径を守るためにフィルターを見る」に変わるからです。
ステップ5:異常のときに品質と設備を往復するルールを決める
最後に、異常が出たときの「つなぎ」を、QC工程表の異常処置欄と点検表の両方に書きます。
| きっかけ | まずやること | 次にやること |
|---|---|---|
| 点検でNGが出た(設備→品質) | 設備を処置する | 前回の点検OK以降に作った製品の、関連する品質特性を確認する |
| 品質特性で異常が出た(品質→設備) | 製品を隔離する | QC工程表の「対応する点検項目」の点検記録と、設備条件の管理図を確認する |
| 設備条件の管理図で傾向が出た | 対応する点検項目を臨時点検する | 品質特性に影響が出ていないかを確認する |
特に「点検NGのときに、さかのぼって製品を確認する」は抜けやすいルールです。点検周期が長いほど、さかのぼる範囲は広くなります。品質への影響が大きい点検項目ほど周期を短くする理由はここにあります。
実践例:金型温度の点検をQC工程表につないで再発を止めた
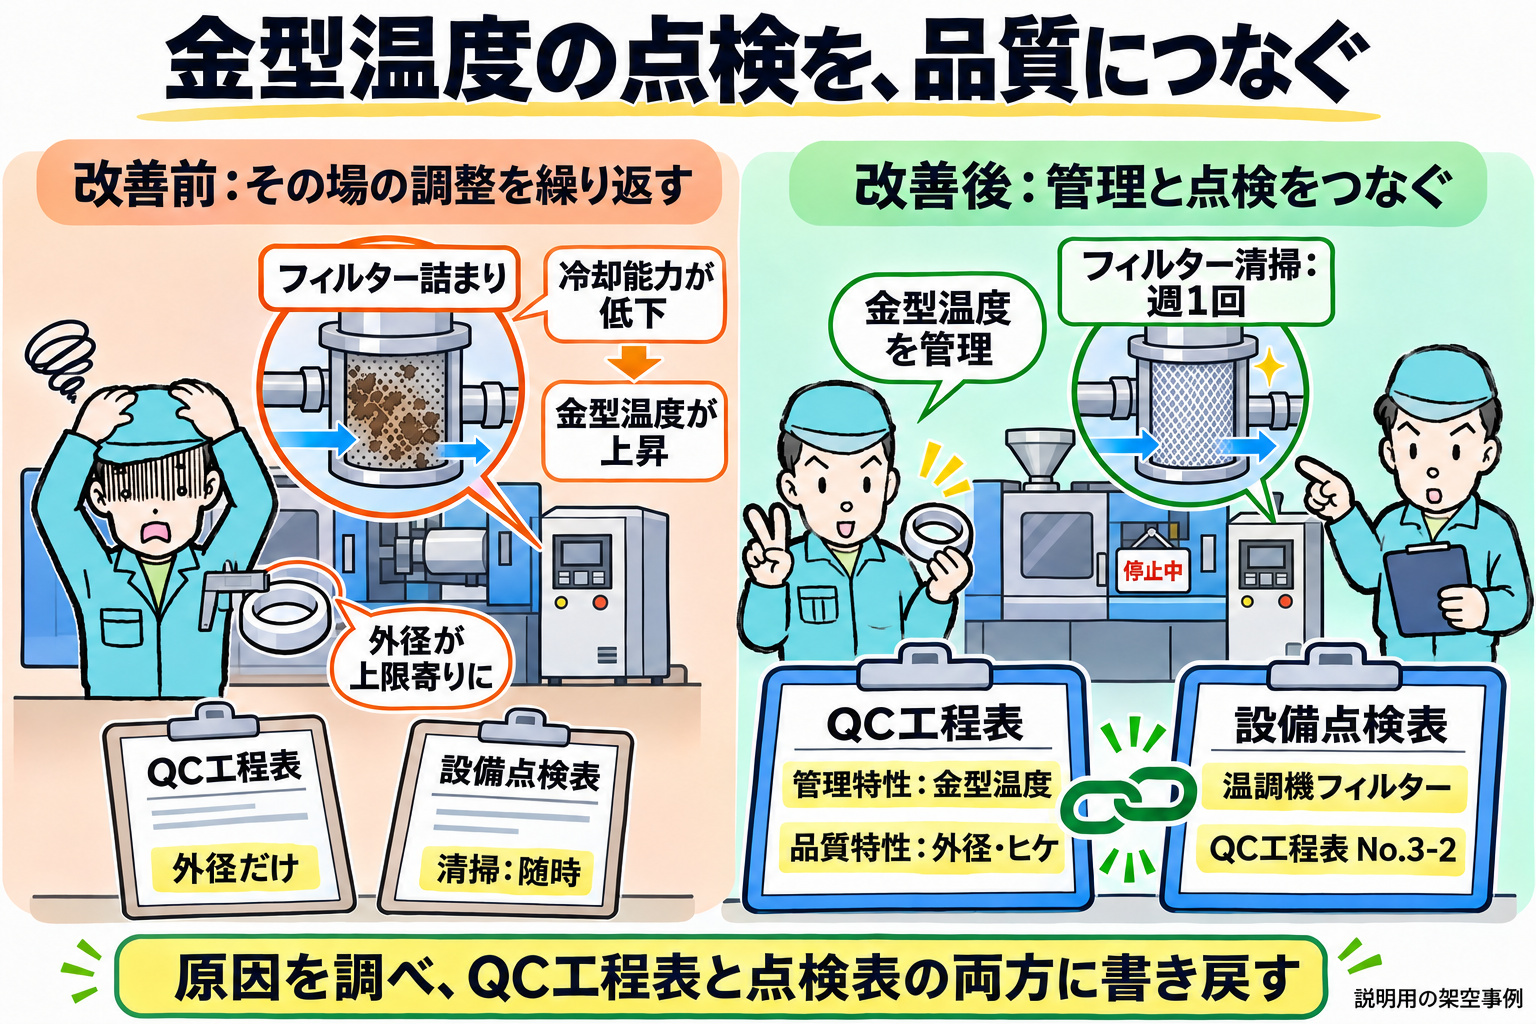
樹脂成形品の外径が、数か月おきに規格の上限に近づく現象が続いていました。そのたびに成形条件を調整して対処していましたが、原因はわかっていませんでした。数値と経緯は説明用の架空事例です。
| 段階 | 内容 |
|---|---|
| 現状 | QC工程表の管理項目は外径だけ。温調機の点検表には「フィルター清掃(随時)」とあるだけで、品質との関係は書かれていない |
| 気づき | 外径の管理図で「6点連続上昇」が出たときに金型温度を調べると、毎回じわじわ上がっていた |
| 原因 | 温調機の冷却水フィルターの詰まりで冷却能力が落ち、金型温度が上昇。フィルター清掃は「随時」のため実質やられていなかった |
| QC工程表の変更 | 金型温度を設備条件の管理項目に追加し、X-Rs管理図で管理。関連品質特性に「外径・ヒケ」、対応点検項目に「温調機フィルター」を記入 |
| 点検表の変更 | フィルター清掃を「週1回」の自主保全項目にし、「守っている品質特性:外径・ヒケ(QC工程表No.3-2)」と明記 |
| 結果 | 外径の上限寄りの現象は再発せず、条件調整の手間もなくなった |
この事例のポイントは、品質の異常(外径)をきっかけに設備(フィルター)までたどり、その結果をQC工程表と点検表の両方に書き戻したことです。どちらか片方だけを直していたら、担当者が替わったときに元に戻っていたはずです。 *設定条件が正しくても不良が出るとき、原因はQC工程表に書かれていない「状態条件」に潜んでいることが多くあります。
成形温度も圧力も加工速度も、QC工程表どおりに設定されている。それなのに、ときどき寸法がばらつく、キズが出る、同じ不良がなくならない。こうした慢性不良の多くは、刃物の摩耗、主軸の振れ、ノズルの詰まりといった「設備の状態」の変化から生まれています。
下記では、設備条件を「設定条件」と「状態条件」の2つに分けて考え、QC工程表に抜けがちな状態条件をどう見つけ、どう管理点として反映させるかを解説します。
設備条件とは:品質を決める設備側の条件
設備条件とは、製品の品質を決める「設備側の条件」のことです。品質は、材料・人・方法・設備(4M)の条件で決まります。このうち設備で決まる部分が設備条件で、TPMの品質保全では「良品条件」とも呼びます。
設備条件は、性質の違う2種類に分けて考えると管理の抜けが見えてきます。 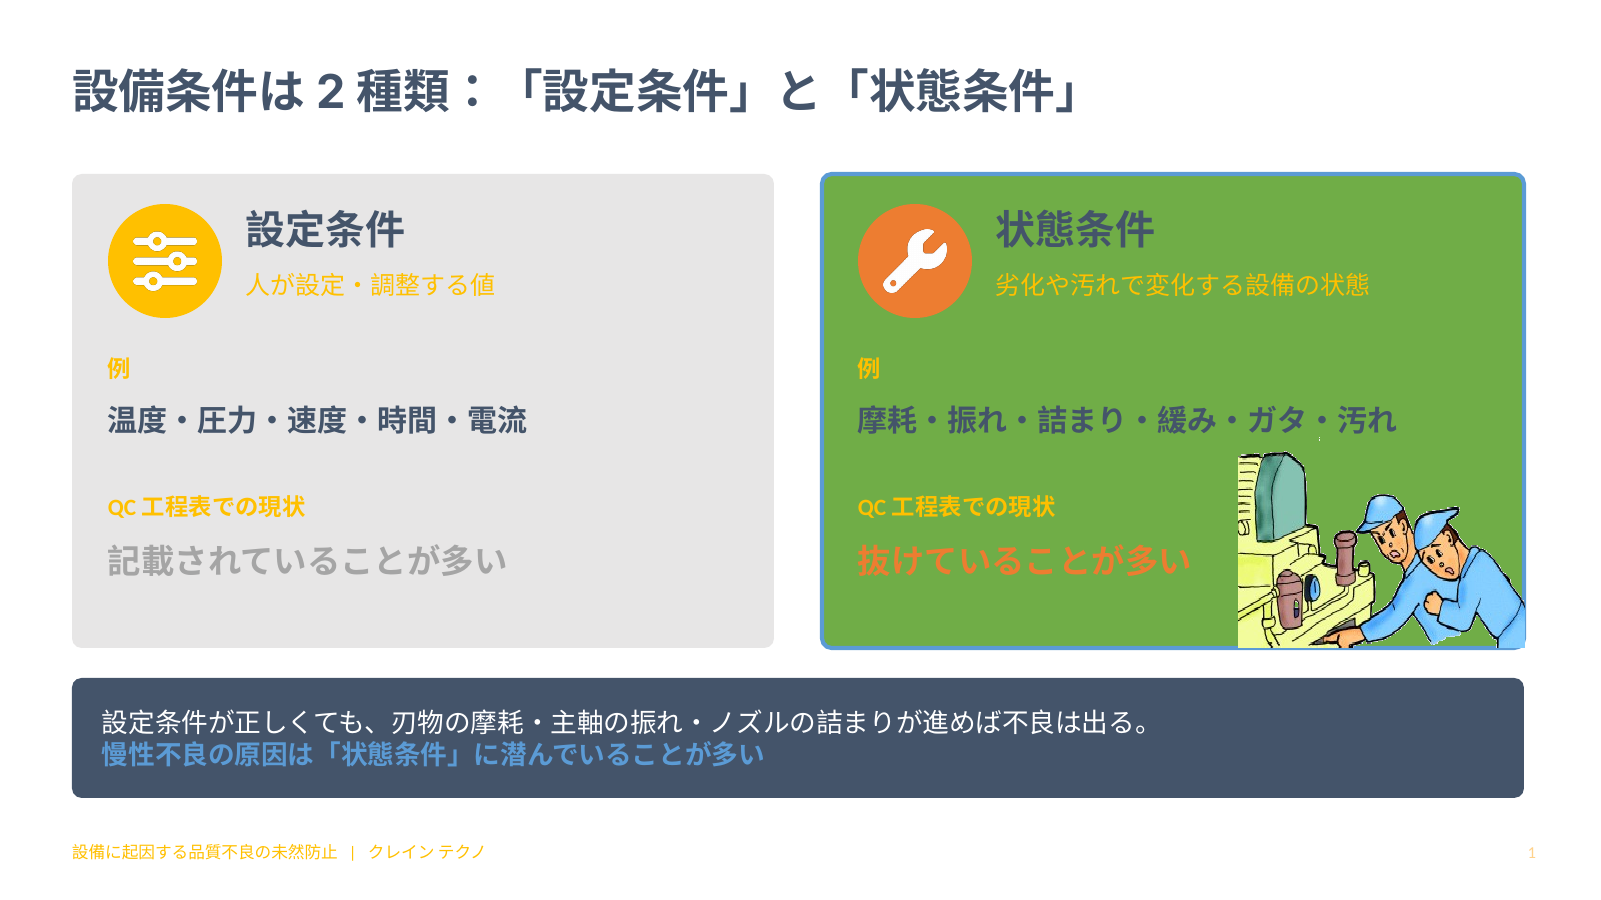
| 比較項目 | 設定条件 | 状態条件 |
|---|---|---|
| 意味 | 人が設定・調整する値 | 劣化や汚れで変化する設備の状態 |
| 例 | 温度・圧力・速度・時間・電流 | 摩耗・振れ・詰まり・緩み・ガタ・汚れ |
| 変化のしかた | 人が変えない限り変わらない | 使っているうちに少しずつ必ず変化する |
| 確認の方法 | 設定値や表示値を見る | 測定・点検しないとわからない |
| 担当になりやすい部署 | 製造・生産技術 | 保全 |
| QC工程表での現状 | 記載されていることが多い | 抜けていることが多い |
設定条件が正しくても、刃物の摩耗・主軸の振れ・ノズルの詰まりが進めば不良は出ます。慢性不良の原因は「状態条件」に潜んでいることが多いのです。
状態条件がQC工程表から抜けてしまう理由
状態条件が抜けるのは、担当者の怠慢ではなく、QC工程表の作られ方に理由があります。
| 理由 | 中身 |
|---|---|
| 数値が手元にない | 設定条件は成形条件表や加工プログラムに数値があるので書き写せる。状態条件は測らない限り数値がない |
| 保全の領域だと思われている | 摩耗や詰まりは保全課の点検表で扱うもの、という分担になっていて、品質の文書に載らない |
| 変化がゆっくり | 何週間、何か月もかけて変化するので、量産立ち上げ時のQC工程表作成では問題にならない |
| 点検が○×で済まされている | 「異常なし」の○だけでは、状態条件を管理項目として扱う発想が生まれない |
| 不良の原因が特定されない | 慢性不良は「たまたま」「作業ばらつき」と片付けられ、設備の状態までたどられない |
加工の種類ごとの状態条件の例
状態条件は、加工の種類ごとに典型的なものがあります。自社の工程に近いものから確認してみてください。
| 加工 | 状態条件 | 影響する品質特性 | 数値での測り方の例 |
|---|---|---|---|
| 切削加工 | 刃物の摩耗、主軸の振れ・振動 | 寸法、面粗さ、バリ | 刃先の摩耗幅、振動計(mm/s)、加工数 |
| 射出成形 | 逆止弁の摩耗、金型冷却水路の詰まり、ベントの汚れ | ヒケ、ショート、寸法、ガス焼け | クッション量、冷却水流量、清掃後のショット数 |
| 塗装 | ガンのノズルの詰まり・摩耗、フィルターの目詰まり | 膜厚、ブツ、ムラ | 吐出量、フィルター差圧、膜厚のばらつき |
| プレス加工 | 金型の摩耗、ガイドポストのガタ | バリ、寸法、カエリ | バリ高さ、ガタ量(すき間ゲージ)、ショット数 |
| 組立・締結 | ナットランナーのソケット摩耗、治具の位置ズレ・緩み | 締付けトルク、位置精度 | トルクの実測値、治具の位置測定 |
| 搬送・ハンドリング | チャック・吸着パッドの摩耗、ローラーの汚れ | キズ、打痕、異物付着 | 吸着圧、パッドの使用回数 |
状態条件は必ず変化する:数値で記録し、傾向で見る
状態条件は、使っている限り必ず変化します。だから「合格/不合格」の○×ではなく、数値で記録して傾向で見ることが管理の基本になります。 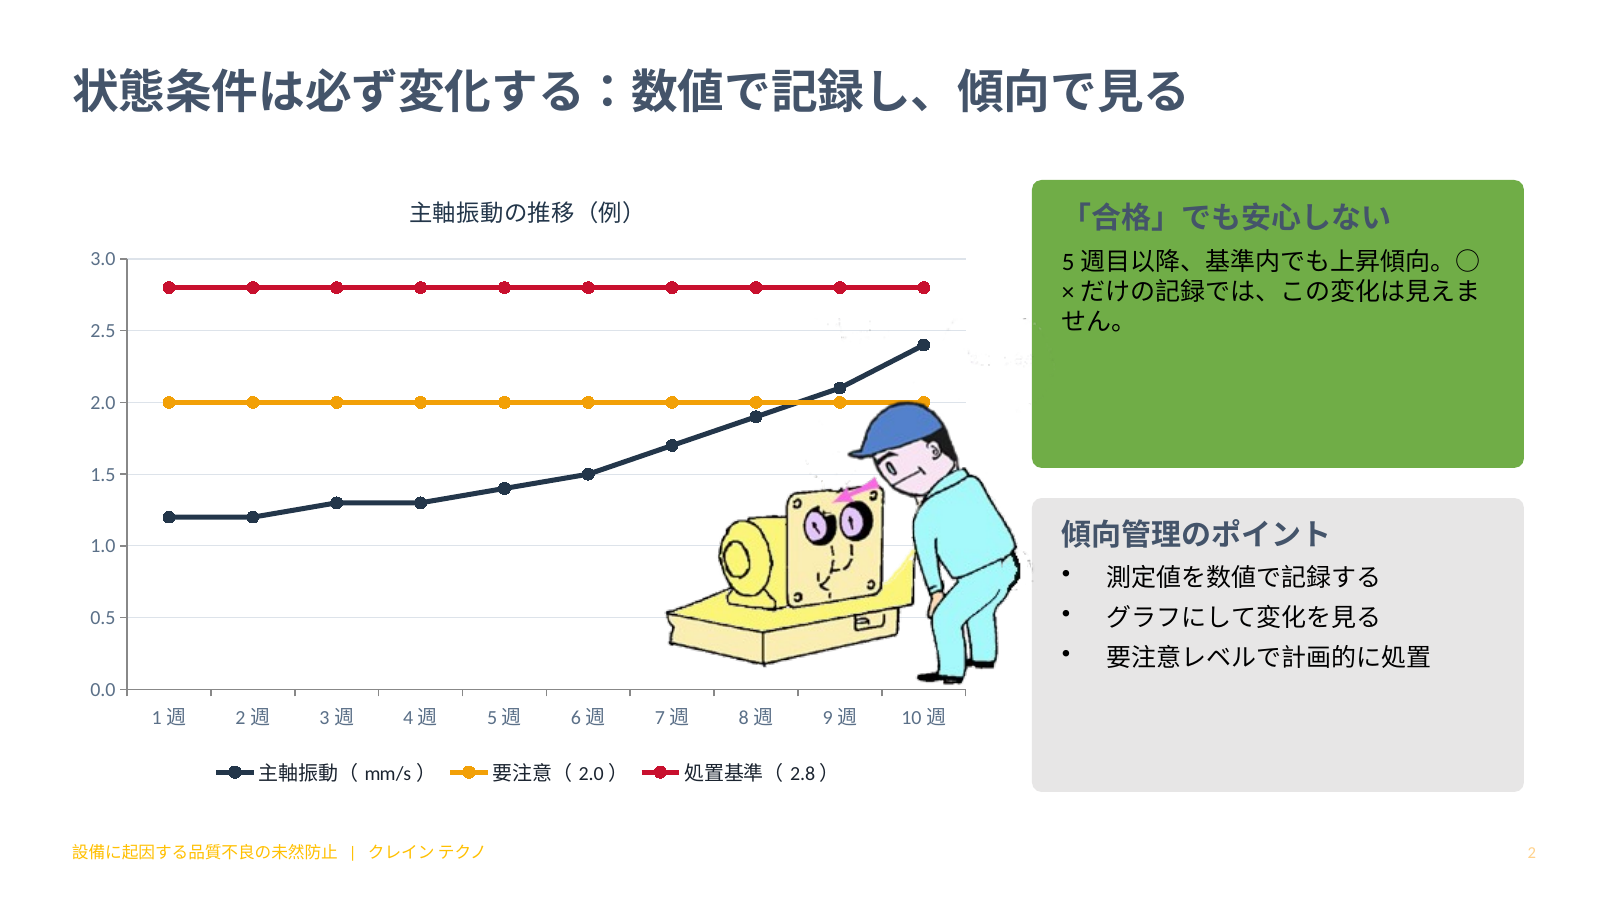
上の図は、ある設備の主軸振動を週1回測った例です。要注意レベルを2.0mm/s、処置基準を2.8mm/sとしています。
-
- 1〜4週目は1.2〜1.3mm/sで安定しています。
-
- 5週目以降、処置基準の内側のまま、毎週少しずつ上がり始めます。
-
- 9週目に2.1mm/sで要注意レベルを超え、10週目には2.4mm/sになりました。このペースが続けば、2週程度で処置基準に届きます。
点検表が「処置基準以下なら○」だけだったら、10週目まですべて○です。○×だけの記録では、この変化は見えません。数値で残してグラフにすれば、5週目の時点で上昇傾向に気づき、要注意レベルに入った9週目には計画的に処置(ベアリング交換の手配など)を始められます。
傾向管理のポイント
-
- 測定値を数値で記録する:○×ではなく、振動値・摩耗量・流量・差圧などの実測値を残す
-
- グラフにして変化を見る:点検表の横に推移グラフを置くか、表計算ソフトで自動的にグラフ化する
-
- 要注意レベルで計画的に処置する:処置基準の手前に要注意レベルを設け、生産計画に合わせて部品交換や修理を段取りする
要注意レベルと処置基準の2段階にしておくと、「壊れてから直す」でも「早すぎる交換」でもなく、ちょうどよいタイミングで処置できます。
状態条件をQC工程表に反映させる5つの手順
手順1:慢性不良から状態条件を洗い出す
過去1年ほどの不良履歴から、設定条件を直しても再発している不良を選びます。その不良について、特性要因図の「設備(Machine)」の骨を「設定」と「状態」に分けて書き出すと、状態条件の候補が見えてきます。
手順2:状態を数値で測る方法を決める
「摩耗していないこと」「詰まりがないこと」では管理できません。振動計、すき間ゲージ、流量計、差圧計、加工数やショット数のカウンターなど、状態を数値に置き換える方法を決めます。直接測れない場合は、使用回数や稼働時間で代わりに管理します。
手順3:要注意レベルと処置基準の2段階の基準を決める
処置基準は、それを超えると品質に影響が出る値です。過去の不良発生時のデータや、設備メーカーの推奨値から決めます。要注意レベルは、処置の準備に必要な期間を考えて、処置基準の手前に設定します。
手順4:QC工程表に「状態条件」として追記する
QC工程表の管理項目に「区分」の欄を設け、品質特性・設定条件・状態条件を書き分けます。区分があるだけで、状態条件が抜けているかどうかが一目でわかるようになります。
| No. | 工程 | 区分 | 管理項目 | 規格・基準 | 測定方法・頻度 | 管理方法 | 異常処置 |
|---|---|---|---|---|---|---|---|
| 4-1 | 旋削加工 | 品質特性 | 外径 | φ20.00±0.02mm | マイクロメーター・1時間ごと | X̄-R管理図 | 規格外→製品隔離、班長へ連絡 |
| 4-2 | 旋削加工 | 設定条件 | 主軸回転数 | 1,500rpm | プログラム確認・段取り時 | 段取りチェックシート | 設定違い→修正、初品確認 |
| 4-3 | 旋削加工 | 状態条件 | 主軸振動 | 要注意2.0mm/s、処置2.8mm/s | 振動計・週1回 | 傾向グラフ | 要注意→交換部品手配、処置基準→保全へ修理依頼 |
| 4-4 | 旋削加工 | 状態条件 | 刃先の摩耗 | 摩耗幅0.2mmで交換 | 加工数カウンター・500個ごとに確認 | 工具交換記録 | 交換基準到達→工具交換、交換後初品確認 |
表の数値は説明用の例です。実際の基準は、設備と製品に合わせて決めてください。
手順5:点検表と傾向グラフを用意し、品質とつなぐ
状態条件の測定は、自主保全または計画保全の点検表で行います。点検表には数値の記入欄と推移グラフを設け、「守っている品質特性」と「QC工程表No.」を書いておきます。こうしておくと、品質に異常が出たときに、どの状態条件の記録を見ればよいかがすぐにわかります。
よくある失敗と対策
| よくある失敗 | 何が起きるか | 対策 |
|---|---|---|
| 点検表が○×だけ | 基準内での悪化に気づけず、ある日突然不良が出る | 実測値を記録し、グラフで傾向を見る |
| 処置基準しかない | 基準を超えてから部品を手配し、設備が長く止まる | 要注意レベルを設け、計画的に処置する |
| 状態条件を保全課だけが知っている | 品質異常のときに設備の状態が調べられない | QC工程表に状態条件を載せ、品質保証と保全で共有する |
| すべての設備部位を管理しようとする | 測定の負担が大きく、続かない | 慢性不良に関係する状態条件から絞り込む |
| 部品交換後に初品を確認しない | 交換作業そのものが新しい不良の原因になる | 交換・修理後の初品確認を異常処置欄に書く |
効果を測る:設備総合効率(OEE)の良品率を見る
QC工程表と設備保全を結びつけた効果は、設備総合効率(OEE)で測ると経営層にも伝わりやすくなります。
設備総合効率(OEE)= 時間稼働率 × 性能稼働率 × 良品率
良品率(%)=(加工数量 − 不良数量)÷ 加工数量 × 100
計算例:時間稼働率90%、性能稼働率95%、良品率98%の場合、OEEは0.90 × 0.95 × 0.98 × 100 = 83.79%です。
品質保全の効果は、主に良品率に表れます。さらに、設備起因の不良による条件調整や手直しが減れば、時間稼働率(段取り・調整ロスの減少)にも効いてきます。取り組みの前後で3つの率を比べてみてください。
よくある失敗と対策
| よくある失敗 | 何が起きるか | 対策 |
|---|---|---|
| 全部の点検項目を品質に結びつけようとする | 作業が膨大になり途中で止まる | QAマトリックスの◎から始め、過去に不良が出た品質特性に絞る |
| 点検基準が「異常なきこと」のまま | 人によって判定がばらつく | 数値(差圧、油温、流量)か限度見本で基準を決める |
| 点検周期が「随時」「適宜」 | 実質やられない | 品質への影響の大きさで周期を決め、点検表に日付欄を設ける |
| QC工程表だけ直して点検表を直さない | 現場の点検が変わらず、再発する | QC工程表と点検表を同時に改訂するルールにする |
| 品質保証課と保全課が別々に見直す | つながりの欄が古いまま残る | QC工程表の見直し会議に保全担当も入れる |
AI・ChatGPTの活用ポイント
ChatGPTなどの生成AIは、品質特性と設備条件の関係の洗い出しや、点検表のたたき台づくりに向いています。ただし、設備固有の条件や判定基準は、必ず現場と設備メーカーの資料で確認します。
プロンプト例
あなたは製造業のTPMと品質管理の専門家です。
射出成形工程のQC工程表に、次の品質特性があります。
外径寸法、ヒケ、ショートショット、シルバーストリーク、バリ
1. 各品質特性に影響する設備条件を挙げ、品質特性×設備条件のマトリックス(◎○)にしてください。
2. ◎の設備条件ごとに、条件を崩す設備部位と点検項目、判定基準の案を表にしてください。
3. 自主保全で行う項目と計画保全で行う項目に分けてください。
4. 点検表に「守っている品質特性」の列を加えてください。
検証で必ず確認すること
-
- 判定基準の数値が、自社の設備仕様やメーカーの推奨値と合っているか
-
- 過去の不良履歴にある原因が、マトリックスから漏れていないか
-
- オペレーターが実際にその周期で点検できるか(時間・道具・安全)
まとめ
設備の点検は、品質を守るための手段です。QC工程表と点検表をつなぐことで、点検の目的がはっきりし、不良の原因を設備までたどれるようになります。
-
- 品質特性・設備条件・点検項目の3段のつながりで考える
-
- QAマトリックスで、品質特性に効く設備条件を洗い出す
-
- QC工程表には「対応する点検項目」、点検表には「守っている品質特性」を書く
-
- 点検NGなら製品をさかのぼって確認、品質異常なら点検記録を確認する
-
- QC工程表と点検表は、品質保証と保全が一緒に同時に改訂する
コメント