

「QAマトリックスを作れと言われたけど、QC工程表と何が違うの?」
品質保証の仕事を始めたばかりの方から、いちばん多く聞かれる質問です。どちらも「工程」と「品質」を表にまとめるため、見た目が似ていて混同されがちです。
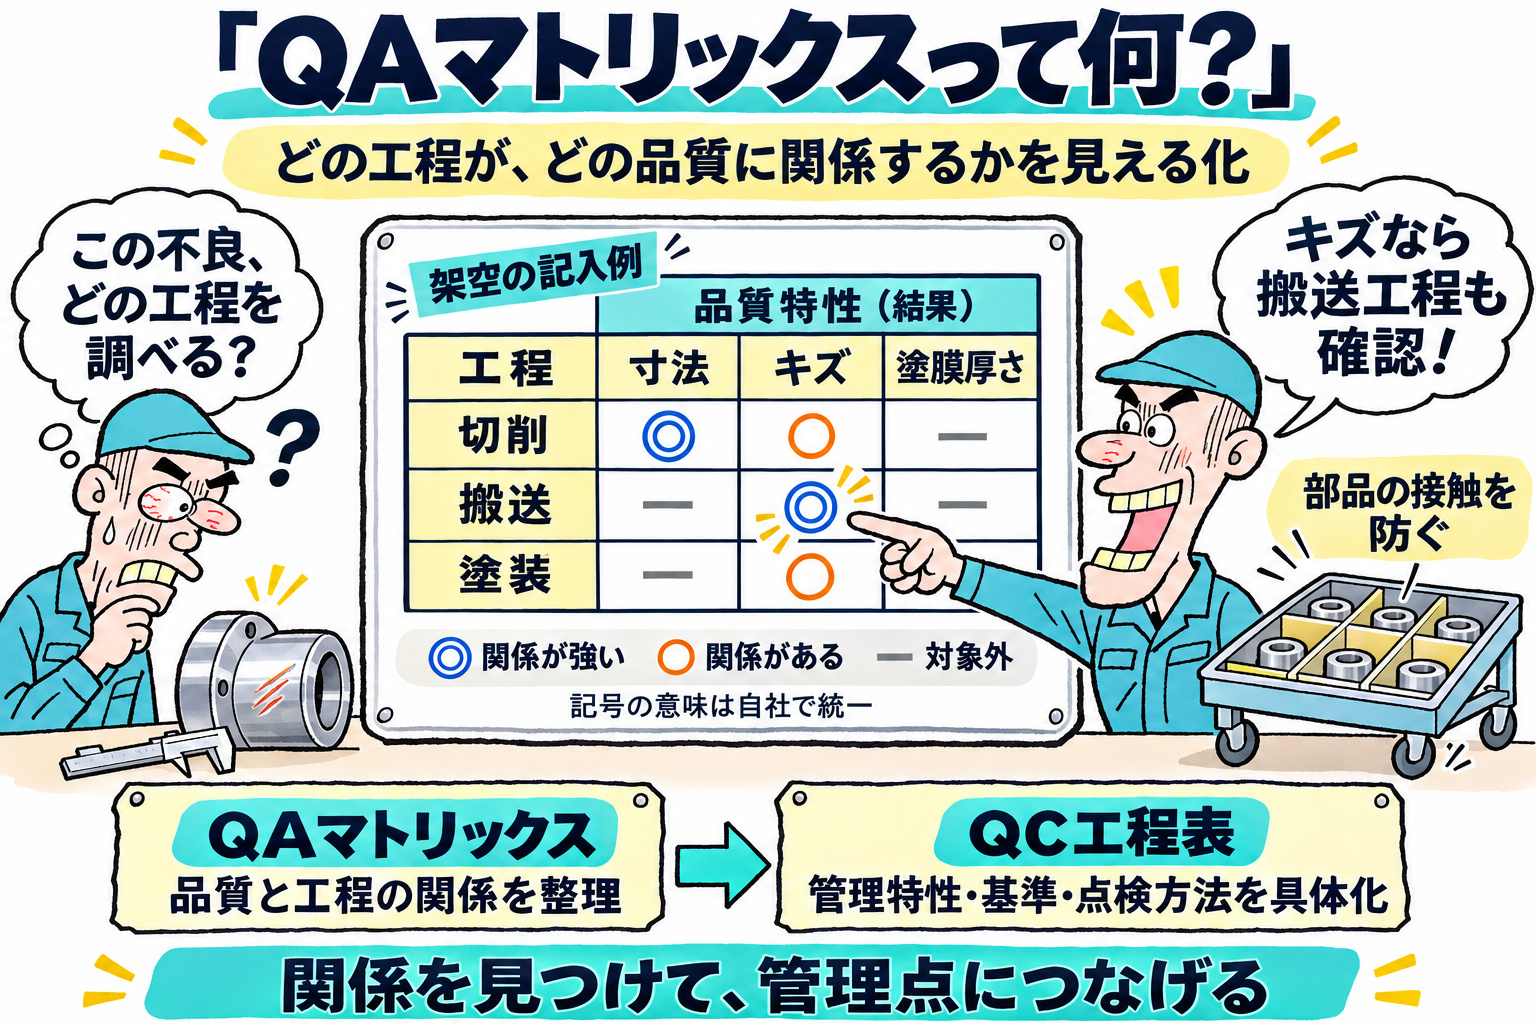
結論から言うと、QAマトリックスは「どこが弱いかを見つける表」、QC工程表は「どう管理するかを決めた表」です。この記事では、QAマトリックスの基本から作り方、そしてQC工程表との違いと使い分けまで、初心者向けに図解で解説します。
この記事でわかること
- QAマトリックスとは何か、なぜ必要なのか
- 発生防止・流出防止・保証度の考え方
- QAマトリックスとQC工程表の違い(比較表つき)
- QAマトリックス → QC工程表へ落とし込む実践例
- 中小工場で失敗しない作り方のコツ
QAマトリックスとは?
QAマトリックス(品質保証マトリックス)とは、縦軸に「工程」、横軸に「不良項目(品質特性)」をとり、その交点に「その工程でその不良が発生するか」「発生したときに後工程やお客様へ流出させない仕組みがあるか」を評価して書き込んだ表です。
QAは Quality Assurance(品質保証)の略です。品質保証と品質管理の違いでも解説しているとおり、品質保証は「お客様に不良品を届けない」ことを約束する活動です。QAマトリックスは、その約束が工程ごとにどこまで守れているかを“見える化”する道具といえます。
行と列の2軸で関係を整理する考え方は、新QC七つ道具のマトリックス図法と同じです。マトリックス図法を品質保証に応用したもの、とイメージするとわかりやすいでしょう。
QAマトリックスで答える2つの問い
- 発生防止:その不良を「つくらない」仕組みはあるか?
- 流出防止:つくってしまっても「流さない」仕組みはあるか?
この2つの評価を組み合わせたものを保証度(保証レベル)と呼びます。保証度が低い交点こそ、優先して改善すべき「工程の弱点」です。
QAマトリックスの評価基準(例)
評価基準は会社や業界によって異なりますが、初心者の方は次のような4段階から始めると運用しやすいです。数字が小さいほど「仕組みで守れている」状態です。
| レベル | 発生防止(つくらない) | 流出防止(流さない) |
|---|---|---|
| 1 | 設備・治具で物理的に発生しない(ポカヨケ、自動制御) | 自工程で全数自動検出し、設備が停止する |
| 2 | 工程条件を監視し、異常時にアラームが出る(ショット数管理、温度監視など) | ゲージ・測定器による全数検査 |
| 3 | 作業標準書と教育のみ(人の注意に依存) | 目視全数検査、または抜き取り検査 |
| 4 | 対策なし | 検出手段なし |
そして、発生防止レベルと流出防止レベルを足し合わせて保証度を判定します。
| 保証度 | 合計点 | 判断 |
|---|---|---|
| A | 2〜4 | 保証できている。現状維持 |
| B | 5 | 注意。重要度が高い不良なら改善を検討 |
| C | 6以上 | 弱点。優先して改善する |
ポイントは、「検査で頑張っている」だけでは高い評価にならないことです。人の注意に頼る対策はレベル3止まり。仕組み(設備・治具・条件管理)で守るほど評価が上がるので、自然と「検査に頼らない工程づくり」へ目が向きます。
QAマトリックスの具体例(プレス部品)
金属板を打ち抜いて曲げる、シンプルなプレス部品の工場を例にします。表の「発2/流3」は、発生防止レベル2・流出防止レベル3という意味です。
| 工程 \ 不良項目 | 板厚違い | 穴径不良 | バリ | 曲げ角度不良 | キズ | 異品混入 |
|---|---|---|---|---|---|---|
| お客様への影響度 | 大 | 大 | 中 | 大 | 小 | 大 |
| 材料受入 | 発2/流2 A |
- | - | - | - | - |
| 打ち抜き | - | 発2/流3 B |
発3/流3 C |
- | - | - |
| 曲げ | - | - | - | 発2/流2 A |
発3/流3 C |
- |
| 梱包 | - | - | - | - | - | 発3/流4 C |
図1 QAマトリックスの例(緑=A、黄=B、赤=C)。「-」はその工程では発生しない組み合わせ
この表を見ると、赤(C判定)が3か所あることがひと目でわかります。中でも「梱包工程の異品混入」は、お客様への影響度が大きいのに検出手段がない=最優先で手を打つべき弱点です。
このように、QAマトリックスは「どこから改善するか」の優先順位を決めるための地図です。過去の不良件数をパレート図で整理し、実績の多い不良から列に並べると、より現実に即した表になります。
【詳細解説】QAマトリックスとQC工程表の違い
ここからが本題です。QC工程表は、材料の受入から出荷までの工程ごとに「何を(管理項目)・どの基準で・どうやって・どれくらいの頻度で・誰が・どこに記録するか」を一覧にした、日常の品質管理の計画書です。
一方、QAマトリックスは工程の保証能力を評価する分析表です。両者は「工程」を軸に持つ点は同じですが、役割がまったく違います。
| 比較項目 | QAマトリックス | QC工程表 |
|---|---|---|
| ひと言でいうと | 弱点を見つける表(診断書) | 管理方法を決めた表(処方箋・ルールブック) |
| 目的 | 不良の発生・流出リスクを評価し、改善の優先順位を決める | 決めた管理を毎日確実に実行し、品質を維持する |
| 答える問い | 「この工程で、この不良を防げているか?」 | 「この工程で、何を、どう管理するか?」 |
| 表の軸 | 縦:工程 × 横:不良項目(2次元) | 工程の流れに沿った一覧(1次元) |
| 書く内容 | 発生防止・流出防止のレベル、保証度、影響度 | 管理項目、規格値、測定方法、頻度、担当、記録、異常時処置 |
| 視点 | 不良(失敗)から工程を見る | 工程から管理点を見る |
| 主な使い手 | 品質保証・生産技術・管理者 | 現場の作業者・班長・検査員 |
| 使う場面 | 新製品立ち上げ、工程変更、不良多発時、年1回の総点検 | 毎日の生産、新人教育、監査対応 |
| 結果として出るもの | 改善テーマ(対策リスト) | 点検記録・検査記録 |
違い①:「評価する表」か「実行する表」か
健康管理にたとえると、QAマトリックスは健康診断の結果表、QC工程表は毎日の服薬・測定スケジュールです。健康診断で「血圧が高い」とわかったら、毎朝血圧を測るルールを決めますよね。工場でも同じで、QAマトリックスで見つけた弱点に対して、QC工程表に新しい管理項目を追加します。
違い②:見る方向が逆
QC工程表は「工程1→工程2→…」とモノの流れに沿って管理点を並べます。そのため、一つの不良がいくつもの工程に関係していても、表の上ではバラバラに書かれてしまいます。
QAマトリックスは不良項目を列に並べるので、「キズはどの工程で発生し、どこで止められているか」を縦に見通せます。QC工程表だけでは気づきにくい“どの工程でも止めていない不良”を発見できるのが最大の強みです。
違い③:更新のタイミングと頻度
QC工程表は現場で毎日使う“生きた文書”で、工程条件や検査方法が変わるたびに改訂します。QAマトリックスは、新製品の立ち上げ時、4M(人・機械・材料・方法)の変更時、重大な不良が発生したとき、そして定期的な見直しのタイミングで評価し直すのが一般的です。
違い④:QC工程表があっても「保証できている」とは限らない
ここが初心者の方に一番伝えたいポイントです。QC工程表に「外観:目視全数」と書いてあれば、表としては完成しています。しかしQAマトリックスで評価すると、目視検査は流出防止レベル3。「管理しているつもり」と「保証できている」は別物だと、QAマトリックスが教えてくれます。
QAマトリックスとQC工程表の関係(つながり)
両者は対立するものではなく、品質保証の流れの中で前後につながる道具です。全体像を図にすると次のようになります。
図2 品質保証ツールのつながり
QAマトリックスで「どこを管理すべきか」を決め、QC工程表で「どう管理するか」を定め、作業標準書で「具体的にどう作業するか」に落とし込む。この順番を押さえておけば、3つの書類の役割で迷うことはなくなります。
なお、QC工程表の管理点の決め方はQC工程表と特性要因図の関係、不良発生時の見直し方はQC工程表となぜなぜ分析の関係で詳しく解説しています。
実践例:QAマトリックスの弱点をQC工程表に落とし込む
先ほどの例で、C判定だった「打ち抜き工程のバリ」を改善してみます。
STEP1:なぜC判定なのかを確認
- 発生防止レベル3:金型の刃先摩耗でバリが出るが、研磨は「バリが出たら」作業者の判断で実施していた
- 流出防止レベル3:バリは最終の目視検査でしか見ていなかった
STEP2:対策を決めて再評価
- 発生防止:金型のショット数をカウンターで管理し、規定ショット数で研磨(条件管理 → レベル2)
- 流出防止:打ち抜き直後にバリ高さを限度ゲージで全数チェック(ゲージ全数 → レベル2)
- 再評価:発2/流2=合計4 → A判定に改善
STEP3:QC工程表に追記する
対策は、QC工程表に書き込んで初めて「毎日守られるルール」になります。
| 工程 | 管理項目 | 規格・基準 | 方法 | 頻度 | 担当 | 記録 | 異常時処置 |
|---|---|---|---|---|---|---|---|
| 打ち抜き | 金型ショット数(工程条件) | 規定ショット数で研磨 | ショットカウンター | 始業時・研磨時 | 作業者 | 金型管理台帳 | 規定超過時は生産停止し班長へ連絡 |
| 打ち抜き | バリ高さ(品質特性) | 図面規格以下 | 限度ゲージ | 全数 | 作業者 | 工程内検査記録 | NG品は赤箱へ隔離、前回OK以降を再検査 |
金型のショット数のように設備の状態を管理項目にする考え方は、QC工程表と設備保全(TPM)の関係でも詳しく紹介しています。また、測定データを継続的に監視したい場合はQC工程表と管理図の関係もあわせてご覧ください。
残る「梱包工程の異品混入」は、品番のバーコード照合など設備的な仕組みが有効です。具体的なアイデアはポカヨケ改善事例集が参考になります。
QAマトリックスの作り方 5ステップ
- 工程を並べる:QC工程表の工程名をそのまま縦軸に使うと、後で突き合わせしやすくなります。
- 不良項目を並べる:過去のクレーム・工程内不良・工程FMEAの結果から、横軸に並べます。お客様への影響度も記入します。
- 発生工程に印をつける:「どの工程でその不良が生まれるか」を特定します。発生しない組み合わせは「-」にします。
- レベルを評価する:現場を見ながら、発生防止・流出防止のレベルを判定します。机上で書かず、必ず現物・現場で確認するのがコツです。
- 弱点に対策し、QC工程表へ反映:C判定、および影響度「大」のB判定から優先して対策し、QC工程表と作業標準書を改訂します。
中小工場で失敗しないためのコツ
- 最初から全製品でやらない:クレームの多い製品、または主力製品1つから始めましょう。
- 不良項目は10個前後に絞る:項目が多すぎると評価が形だけになります。パレート図で上位の不良から選ぶのが効果的です。
- 評価は甘くしない:「ベテランなら見逃さない」はレベル3です。人の注意に頼る対策を正直に評価することが改善の出発点です。
- 作りっぱなしにしない:不良が発生したら「QAマトリックスでは何点だったか」を必ず振り返り、評価基準そのものも見直します。
- 成果を数字で確認する:改善の効果は不良率や直行率(FPY)で確認しましょう。
よくある質問(FAQ)
Q. QC工程表があれば、QAマトリックスは不要ですか?
A. QC工程表は「決めた管理」を書く表なので、管理の“抜け”や“弱さ”には気づきにくいという弱点があります。QAマトリックスでQC工程表の妥当性をチェックする、という使い方がおすすめです。
Q. FMEAとQAマトリックスの違いは?
A. 工程FMEAは、工程ごとに「起こりうる不具合」とその原因・影響を深く分析する手法です。QAマトリックスは、その結果を工程×不良の表にまとめて保証の状態を一覧で見る道具です。FMEAで洗い出し、QAマトリックスで全体を俯瞰する、という関係です。
Q. Excelで作っても大丈夫ですか?
A. もちろん大丈夫です。条件付き書式で保証度A・B・Cを色分けすると、弱点がひと目でわかる表になります。QC工程表の下書きにAIを活用する方法はChatGPTでQC工程表を作成する方法で紹介しています。
まとめ
- QAマトリックス=工程×不良の表で「発生防止」「流出防止」を評価し、弱点を見つける診断書
- QC工程表=工程ごとに何をどう管理するかを決めた日常管理のルールブック
- QAマトリックスで見つけた弱点を対策し、QC工程表に管理項目として落とし込むのが正しいつながり
- 「管理しているつもり」と「保証できている」は別物。人に頼る対策は正直に低く評価する
QAマトリックスとQC工程表を両輪で回すことで、「検査で頑張る工場」から「仕組みで不良をつくらない・流さない工場」へ変わっていきます。まずは主力製品1つ、不良項目10個から始めてみてください。
QAマトリックスやQC工程表の作成、現場への定着でお困りの方は、クレイン・テクノまでお気軽にご相談ください。中小企業の工場の品質管理・設備管理の改善をサポートしています。
コメント