

はじめに
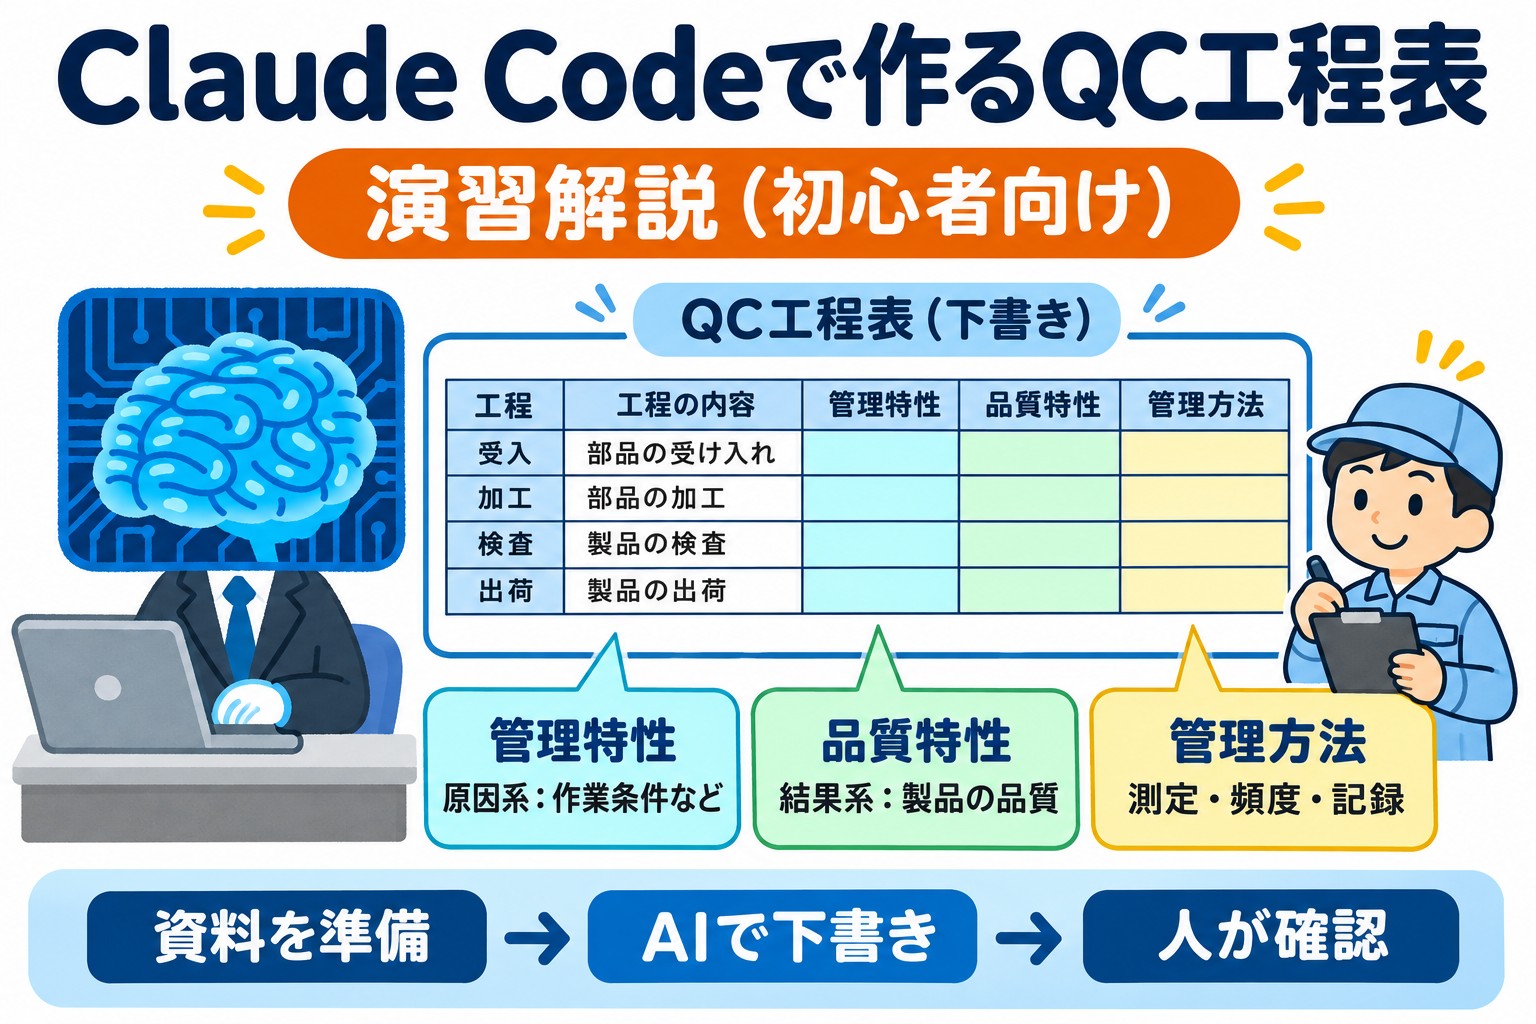
この記事では、Claude Codeに5つの教材PDFを読ませて、LED懐中電灯「FL-01」のQC工程表案を作る手順を、初めての方向けに解説します。記事の最後に、実際に出力されたQC工程表案を載せています。
この演習で身につけたいのは、次の2つです。
- 工程ごとに「原因系」と「結果系」の管理点を分けて考える力
- AIが作った下書きを、元の資料と照らし合わせて確認する力
Claude Codeの基本的な使い方は、Claude CodeでQC工程表を作る手順(前回の記事)で紹介しています。今回はその練習編です。
注意:教材は教育用の架空資料です。記載されている数値は、実際の生産にそのまま使える基準ではありません。
準備するもの
演習に必要なものは、教材のPDF 5つとClaude Code、それに指示文(プロンプト)の3つだけです。
| ファイル名 | 文書番号 | 何が書いてあるか |
|---|---|---|
| 01_Product_Specifications.pdf | FL-SPEC-01 | 製品仕様、部品表(P01~P12)、組立位置、配線の接続表 |
| 02_Process_Flow.pdf | FL-FLOW-01 | 工程10~80の順序、担当、ロットと記録、役割 |
| 03_Work_Instructions.pdf | FL-WI-01 | 作業方法、はんだ付け・ねじ締めの条件、設備の点検 |
| 04_Inspection_Standards.pdf | FL-INS-01 | 受入・工程内・完成品の検査基準、出荷の条件 |
| 06_Record_Forms.pdf | FL-REC-01~03 | 記録用紙(設備点検・工程記録、完成品検査、異常処置) |
下記から教材のPDFを圧縮したファイルがダウンロードできます。
圧縮したファイルをデスクトップに解凍すると自動的に下記の内容の作業用のフォルダが作成されます。
- デスクトップに「QC process chart exercise」フォルダを作成。
- その中に、5つの教材のPDFのファイルが保存される。
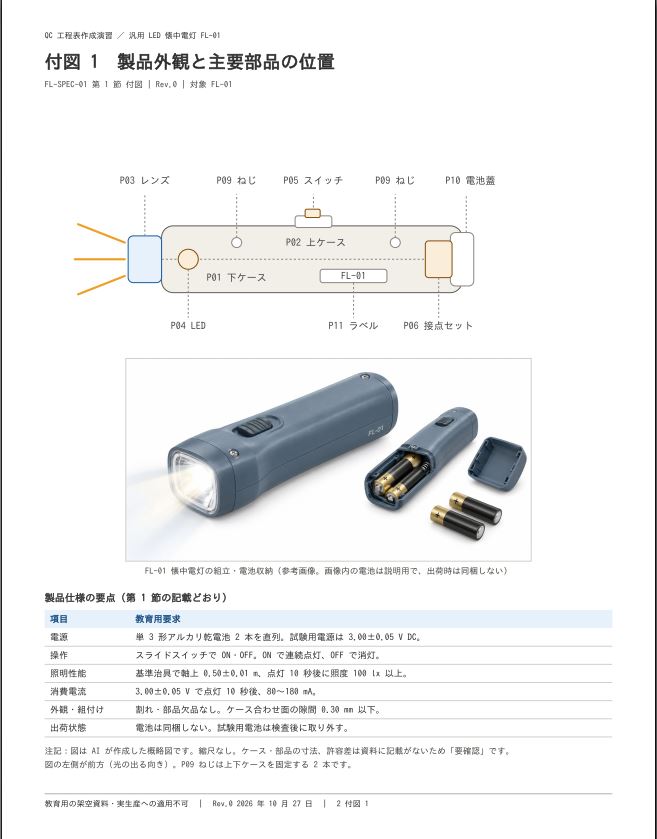
教材PDFの『製品仕様と部品表』の内容の一部は下記に表示。
まず押さえる3つの言葉
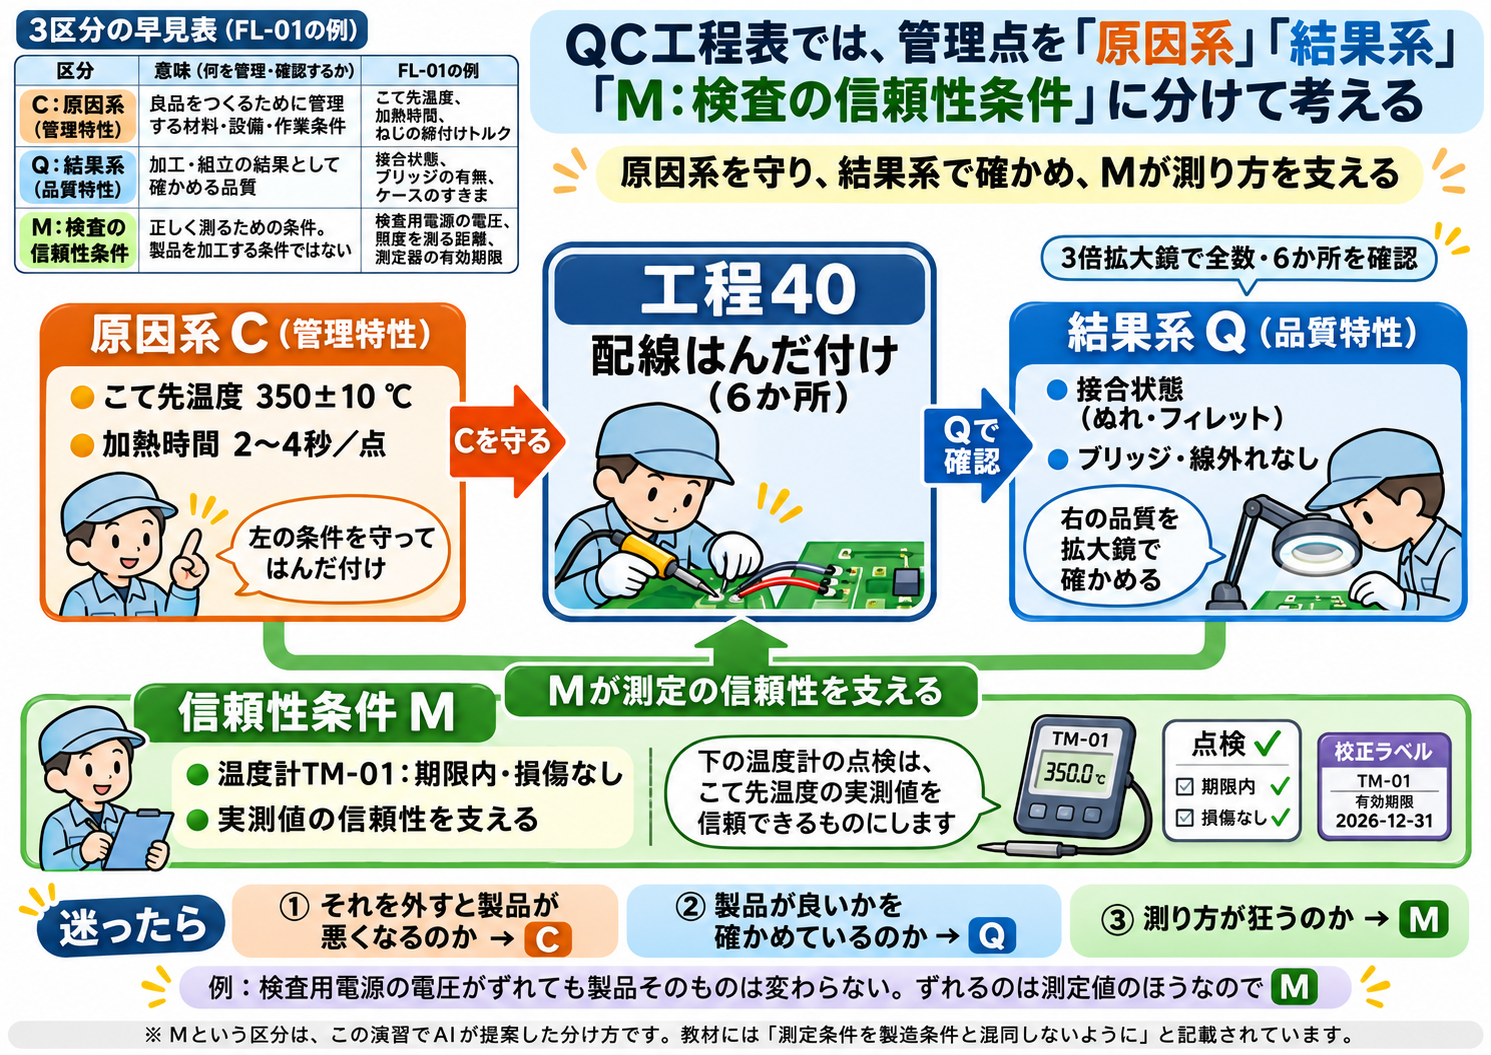
QC工程表では、管理点を「原因系」と「結果系」に分けて書きます。この演習では、これに「検査の信頼性条件」を加えた3つを使います。
| 区分 | 意味 | FL-01の例 |
|---|---|---|
| C:原因系(管理特性) | 良品をつくるために管理する材料・設備・作業条件 | こて先温度、加熱時間、ねじの締付けトルク |
| Q:結果系(品質特性) | 加工・組立の結果として確かめる品質 | 接合状態、ブリッジの有無、ケースのすきま |
| M:検査の信頼性条件 | 正しく測るための条件。製品を加工する条件ではない | 検査用電源の電圧、照度を測る距離、測定器の有効期限 |
工程40 配線はんだ付けの例(教材記載の数値)
原因系 C(管理特性)
こて先温度 350±10 ℃
加熱時間 2~4秒/点
工程40
配線はんだ付け(6か所)
結果系 Q(品質特性)
接合状態(ぬれ・フィレット)
ブリッジ・線外れなし
信頼性条件 M
温度計TM-01:期限内・損傷なし
実測値の信頼性を支える
3倍拡大鏡で全数・6か所を確認
左の条件を守ってはんだ付けし、右の品質を拡大鏡で確かめます。下の温度計の点検は、こて先温度の実測値を信頼できるものにします。
迷ったら、「それを外すと製品が悪くなるのか(C)、製品が良いかを確かめているのか(Q)、測り方が狂うのか(M)」と考えます。たとえば検査用電源の電圧がずれても、製品そのものは変わりません。ずれるのは測定値のほうなので、Mになります。
Mという区分は、この演習でAIが提案した分け方です。教材には「測定条件を製造条件と混同しないように」とだけ書かれています。
Claude Codeでの手順
操作は、「起動する」「ルールを渡す」「指示文を貼る」の3つだけです。
① Claude Codeを起動する
- Claudeのデスクトップアプリを開き、「Code」タブを選びます。
- 自分のPC(ローカル)を選び、作業フォルダに「QC process chart exercise」を指定します。
- 最初に「教材フォルダのPDFを一覧にして」と頼み、5つとも見えているか確かめます。
② 守ってほしいルールを渡す(CLAUDE.md)
CLAUDE.mdは、Claude Codeが毎回読むルールのメモです。次のように頼むと、フォルダ内に作ってくれます。
このフォルダにCLAUDE.mdを作り、次のルールを書いてください。
・回答は日本語で書く
・教材フォルダのファイルは書き換えない
・数値は教材にあるものだけを使い、不明なものは「要確認」と書く
・成果物は出力フォルダに保存する
③ 指示文(プロンプト)を貼る
次の指示文を、そのままコピーして貼り付けます。長く見えますが、中身は「役割」「目的」「資料」「手順」「表のルール」「出力順」の6つの塊です。
あなたは製造業の品質管理担当者であり、QC工程表作成演習の支援者です。

現在の作業フォルダに保存されているの教材を読み取り、汎用LED懐中電灯「FL-01」のQC工程表案を作成してください。

【演習の目的】
製造工程の管理点として、次の両方を設定し、関連付けて管理する方法を学びます。
・管理特性(原因系)
  良品をつくるために管理する材料・設備・作業条件など。
・品質特性(結果系)
  加工・組立の結果として確認する製品・部品の品質。
例:
はんだ付けのこて先温度・加熱時間は原因系、
接合状態・ブリッジの有無は結果系です。

【使用資料】
01_Product_Specifications.pdf
02_Process_Flow.pdf
03_Work_Instructions.pdf
04_Inspection_Standards.pdf
06_Record_Forms.pdf
これらは教育用の架空資料です。
記載された数値を実生産に適用できる基準として説明しないでください。
外部情報を使って、教材にない条件を補わないでください。

【作成手順】
STEP 1 資料の確認
読み取れたファイル名、文書番号、改訂番号を一覧にしてください。
読めない資料やページがあれば明示してください。

STEP 2 製品と工程の整理
製品の概要と、工程10~80の順序を簡潔に整理してください。
対象は購入部品の受入から組立・検査・梱包までです。
教材にない成形工程やLED基板製造工程を追加しないでください。

STEP 3 不足・矛盾の抽出
不足情報、曖昧な基準、資料間の不一致を先に表で示してください。
表の項目は次のとおりです。
「該当工程/確認事項/根拠資料/管理への影響/確認先」
数値の境界条件や測定方法まで確認し、資料間の表現差を勝手に統一しないでください。
不明点があっても作成可能な部分は進め、該当欄を「要確認」としてください。

STEP 4 QC工程表案の作成
次の列を含めてください。
管理項目ID/工程番号/工程名/設備・治工具/
管理点の区分/管理項目/規格・管理基準/
測定・確認方法/頻度・サンプル数/
担当者/記録/異常時の処置/根拠文書・節

【表の作成ルール】
1. 原因系と結果系を、同じ工程内で行を分けて整理してください。
2. 原則として1行に1つの管理項目を記載してください。
   基準・頻度・担当者が異なる項目は別行にしてください。
3. 各項目に「40-C01」「40-Q01」などのIDを付けてください。
   Cは原因系、Qは結果系とします。
4. 原因系と結果系の関係を、工程表の後に
   「原因系ID/結果系ID/関係の説明」の対応表で示してください。
   その関係だけで品質が保証されるとは断定しないでください。
5. すべての工程に無理に原因系・結果系の両方を作らないでください。
6. 検査用電源・照射距離・測定器の点検などは、
   検査の信頼性を確保する条件として明記し、
   製品を加工する条件と混同しないでください。
7. 数値・単位・上限下限・測定条件を忠実に転記してください。
8. 作業で守る頻度と、条件を実測・点検する頻度を区別してください。
9. 担当者・記録様式は、資料に書かれたものを使ってください。
   記録用紙に必要欄がなければ、不足として指摘してください。
10. 根拠のない数値・検査頻度・サンプル数を創作しないでください。
11. 教材に記載された事項は「教材記載」、
    不明な事項は「要確認」、
    AIが追加する改善案は「提案」と区別してください。
12. 受入の5個検査を、JISに基づく抜取検査や
    ロット全体の品質保証として説明しないでください。
13. 異常処置は今回の資料に記載された範囲を反映してください。
    未添付のFL-ABN-01の内容は推測せず「詳細要確認」としてください。

STEP 5 自己点検
作成した表について、次を確認してください。
・工程10~80に抜けがないか
・原因系と結果系を取り違えていないか
・基準、方法、頻度、担当者、記録が対応しているか
・数値や処置を資料にないまま確定していないか
・根拠資料まで追跡できるか


STEP 6 QC工程表をExcelで出力

STEP 1~5で作成したQC工程表案をExcel(.xlsx)形式で保存してください。

保存先:作業フォルダ内

ファイル名:FL01_QC_Process_Control_Plan.xlsx

シート構成:

① QC工程表(C・Q・Mの管理項目、基準、方法、頻度、担当、記録、異常時処置、根拠)

② 原因系と結果系の対応表

③ 不足・矛盾・確認事項

④ 使用資料・改訂番号一覧

作成条件:管理項目IDの重複を防止し、要確認と提案を識別する。教材にない数値を創作せず、教材PDFを変更しない。Excel保存後は正常に開けること、全シートと行数を確認して報告する。


【出力順】
①使用資料一覧
②製品と工程の概要
③不足・矛盾・確認事項
④QC工程表案
⑤原因系と結果系の対応表
⑥現場確認が必要な事項
⑦受講者への理解確認の質問3問

まずはチャット内の表で提示してください。
表が横に長い場合は、管理項目IDを共通にして
「管理点・基準」と「管理方法・記録・異常処置」の2表に分けてください。
理解確認の質問の模範回答は、まだ表示しないでください。
フォルダで作業する場合は、文頭の「添付した5つの教材」を「教材フォルダの5つのPDF」に読み替えてください。
STEP 1~5で見るところ
AIは5つのSTEPを順に進めます。受講者は各STEPの出力を、教材と照らし合わせて確かめます。
| STEP | AIがやること | あなたが確かめること |
|---|---|---|
| 1 資料の確認 | ファイル名・文書番号・改訂番号を一覧にする | 5つとも読めているか。抜けているページ(今回は通し番号1・9・10頁)を指摘しているか |
| 2 製品と工程の整理 | 製品の概要と工程10~80を並べる | 教材にない工程(成形など)を足していないか |
| 3 不足・矛盾の抽出 | 資料の食い違いや、書かれていないことを表にする | 表現の違いを勝手に1つにまとめていないか |
| 4 QC工程表の作成 | 管理項目をC・Q・Mに分け、IDを付けて表にする | 数値や頻度を教材から正しく写しているか |
| 5 自己点検 | 抜け・取り違え・根拠の有無を自分で点検する | 点検結果をうのみにせず、数行を自分でも確かめる |
STEP 3では、たとえば次のような食い違いが見つかります。
- こて先温度:作業標準は「350±10 ℃」、記録用紙は「340~360 ℃」と書いている
- ケースのすきま:製品仕様は「0.30 mm以下」、作業標準と検査基準は「0.30 mmゲージが入らないこと」と書いている
- 試験用電池の取外し:工程70と工程80の両方に書かれている
どれも「どちらが正しい」とAIが決めるものではありません。両方を並べて「要確認」とし、品質責任者や講師に確認します。
出力の読み方
AIの出力には、根拠の強さが異なる3種類の記述が混ざっています。印を見れば区別できます。
| 表記 | 意味 | どう扱うか |
|---|---|---|
| 印なし(教材記載) | 教材に書いてあること | 根拠の節を開いて、写し間違いがないか確かめる |
| 要確認 | 教材に書いていない、またはあいまいなこと | 確認先に問い合わせる。自分で埋めない |
| 提案 | AIが考えた改善案や関係の推定 | 採用するかどうかを人が決める |
今回の教材には、本文とは別に「付図」(工程や作業の図解、部品イラスト)が付いています。付図には「AIが作成した概略図」と注記があるため、この演習では本文を根拠とし、付図は理解の助けとして扱いました。
付図と本文の食い違いの例を挙げます。
- 受入検査:本文では「5個未満なら全数」はケース・レンズ・電池蓋だけです。図では、全部品に当てはまるように描かれています。
- ねじのトルク:本文の「0.18~0.22 N·m」は、トルクチェッカーでドライバーを点検するときの範囲です。図では「締付トルクの許容範囲」と描かれ、製品1台ごとの合否基準に読めてしまいます。
こうした食い違いは、どちらかに統一せず「要確認」にします。
つまずきやすいポイント
初めての方が迷いやすいのは、次の4点です。
- 「守る頻度」と「測る頻度」は別の行にする 加熱時間(2~4秒/点)は、作業者が全接合で守ります。一方、タイマーで実測するのは、班長が始業時などの最初の1台だけです。担当も頻度も違うため、別の行(40-C05と40-C06)にします。
- 受入の5個検査は「ロットの保証」ではない 教材自身が「教育用の任意設定で、JISの抜取検査方式ではない」と書いています。5個がすべて良品でも、ロット全体が良品とは言えません。
- 測るための条件を「製造条件」にしない 照度を測る距離0.50±0.01 mや、基準灯RL-01の150~170 lxは、測定の信頼性を支える条件(M)です。外れたら、製品ではなく検査を止めます。
- 配布されていない資料の中身を想像で書かない 異常処置の詳細を定めたFL-ABN-01は未配布です。教材にある「停止し班長へ報告」などだけを書き、残りは「詳細要確認」とします。
AIの答えが気になるときは、「工程60の0.18~0.22 N·mはどの資料のどの節にありますか」のように、根拠を具体的に尋ねるのが近道です。
出力したQC工程表案
Claude Codeが出力したQC工程表案は、工程10~80で全部67行です。内訳は、原因系Cが21行、結果系Qが35行、検査の信頼性条件Mが11行です。横に長いため、管理項目IDを共通にして「管理点・基準」と「管理方法・記録・異常処置」の2表に分けています。
Claude Codeが出力したQC工程表案は下記からダウンロードできます。
これは演習用の案です。数値は教材(架空資料)からの転記で、実生産の基準ではありません。略称は次のとおりです。SPEC=FL-SPEC-01、FLOW=FL-FLOW-01、WI=FL-WI-01、INS=FL-INS-01、REC-01~03=FL-REC-01~03(すべてRev.0)。
表A 管理点・基準
| ID | 工程 | 工程名 | 設備・治工具 | 区分 | 管理項目 | 規格・管理基準 | 根拠 |
|---|---|---|---|---|---|---|---|
| 10-Q01 | 10 | 受入 | ― | Q | 部品番号・品名・数量 | 部品表と納入票が一致 | INS§1 |
| 10-Q02 | 10 | 受入 | ― | Q | ケース・レンズ・電池蓋の外観 | 割れ・変形・欠けなし | INS§1 |
| 10-Q03 | 10 | 受入 | 点灯確認用の治具電源(ID要確認) | Q | LEDモジュール(P04) | 指定3 V対応品。正常点灯する(「正常」の基準要確認) | INS§1 |
| 10-M01 | 10 | 受入 | 同上 | M | 点灯確認時の治具電源電圧 | 3.00±0.05 V | INS§1 |
| 10-Q04 | 10 | 受入 | ― | Q | 接点・スイッチ・配線・ねじ | 指定品。さび・破損・配線被覆傷なし | INS§1 |
| 20-C01 | 20 | 保管払出 | トレー | C | キットの部品番号・数量 | 部品表と照合し、1台分ずつセット | WI§1 |
| 20-C02 | 20 | 保管払出 | ― | C | ロット・類似部品の混在防止 | 異なるロットや類似部品を混在させない | WI§1 |
| 30-Q01 | 30 | 接点スイッチ組付 | ― | Q | 電池接点の極性・向き・位置 | ケースの極性表示と接点の+/-が一致 | WI§1、INS§2、SPEC§2 |
| 30-Q02 | 30 | 接点スイッチ組付 | ― | Q | スイッチの装着・操作 | 側面溝に装着。操作可能で、操作子の引っ掛かりなし | WI§1、INS§2、SPEC§2 |
| 40-C01 | 40 | 配線はんだ付け | ― | C | 接続相手・線色の照合 | 接続表と照合(W1・W2は赤、W3は黒) | WI§1、SPEC§2 |
| 40-C02 | 40 | 配線はんだ付け | ― | C | 作業時に電池を入れない | 試験用電池を入れずに作業 | WI§1 |
| 40-C03 | 40 | 配線はんだ付け | ― | C | はんだ材料 | 鉛フリーはんだSAC305 | WI§1 |
| 40-C04 | 40 | 配線はんだ付け | H-01、TM-01 | C | こて先の実測温度 | 350±10 ℃(記録用紙の表記は340~360 ℃) | WI§1、REC-01 |
| 40-C05 | 40 | 配線はんだ付け | H-01 | C | 加熱時間(作業で守る) | 2~4秒/点 | WI§1 |
| 40-C06 | 40 | 配線はんだ付け | タイマー(ID要確認) | C | 加熱時間(実測で確認) | 2~4秒/点。6か所すべて | WI§1、REC-01 |
| 40-C07 | 40 | 配線はんだ付け | ― | C | 冷却保持時間 | 加熱終了後3秒以上 | WI§1 |
| 40-C08 | 40 | 配線はんだ付け | 局所排気、こて台 | C | 作業環境 | 局所排気を使用し、こて台を設置 | WI§1 |
| 40-C09 | 40 | 配線はんだ付け | 要確認 | C | LEDの静電気対策 | 要確認教材に未提示 | WI§1 |
| 40-M01 | 40 | 配線はんだ付け | TM-01 | M | こて先温度計の状態 | 校正有効期限内。表示・センサの損傷なし | WI§1 |
| 40-Q01 | 40 | 配線はんだ付け | 3倍拡大鏡 | Q | 接続 | 接続表と一致 | INS§2 |
| 40-Q02 | 40 | 配線はんだ付け | 3倍拡大鏡 | Q | 接合状態(ぬれ・フィレット) | 線と端子の両方にぬれ、連続したフィレット。光沢だけで判断しない。限度見本要確認 | INS§2 |
| 40-Q03 | 40 | 配線はんだ付け | 3倍拡大鏡 | Q | ブリッジ | なし | INS§2、WI§1 |
| 40-Q04 | 40 | 配線はんだ付け | 3倍拡大鏡 | Q | 線外れ | なし | INS§2、WI§1 |
| 40-Q05 | 40 | 配線はんだ付け | 3倍拡大鏡 | Q | 絶縁被覆の溶損 | なし | INS§2、WI§1 |
| 40-Q06 | 40 | 配線はんだ付け | 要確認 | Q | 接合強度 | 要確認試験方法・基準が未提示。提案管理の追加を検討 | INS§2 |
| 50-C01 | 50 | LEDレンズ組付 | ― | C | レンズの清浄化 | 指紋・異物を除去してから挿入 | WI§2 |
| 50-Q01 | 50 | LEDレンズ組付 | ― | Q | レンズの装着状態 | 前方溝に入り、浮き・傾きなし | WI§2、INS§2 |
| 50-Q02 | 50 | LEDレンズ組付 | ― | Q | LEDモジュールの位置 | 位置決め座に載る(所定座に収まる) | WI§2、INS§2 |
| 50-Q03 | 50 | LEDレンズ組付 | ― | Q | 異物 | 目視できる異物なし | WI§2、INS§2 |
| 50-Q04 | 50 | LEDレンズ組付 | ― | Q | 配線経路 | 配線溝に収納。挟み込み・乗り上げなし | WI§2、INS§2、SPEC§2 |
| 60-C01 | 60 | ケース締結 | ― | C | ねじの種類・本数 | 指定ねじM2×6を2本 | WI§2、SPEC§1 |
| 60-C02 | 60 | ケース締結 | D-01 | C | 締付けトルクの設定値 | 0.20 N·m | WI§2 |
| 60-C03 | 60 | ケース締結 | D-01、TC-01 | C | 締付けトルクの実測(設備の点検) | TC-01で3回測り、3回とも0.18~0.22 N·m以内(製品ごとの合否基準ではない) | WI§2、REC-01 |
| 60-C04 | 60 | ケース締結 | D-01 | C | 締付け方法 | 二度締めしない | WI§2 |
| 60-C05 | 60 | ケース締結 | D-01のビット | C | ビットの状態 | 摩耗・欠けなし | WI§2 |
| 60-M01 | 60 | ケース締結 | TC-01 | M | トルクチェッカーの有効期限 | 有効期限内(管理ラベルで照合) | WI§2 |
| 60-M02 | 60 | ケース締結 | G-01 | M | すきまゲージの状態・期限 | 曲がり・傷なし。有効期限内 | WI§2 |
| 60-Q01 | 60 | ケース締結 | ― | Q | 配線の挟み込み | なし | WI§2 |
| 60-Q02 | 60 | ケース締結 | G-01 | Q | 合わせ面のすきま | 四周に0.30 mmゲージが入らないこと(SPECは「0.30 mm以下」。境界要確認) | WI§2、INS§2、SPEC§1 |
| 60-Q03 | 60 | ケース締結 | ― | Q | ケースの割れ | なし | WI§2、INS§2 |
| 60-Q04 | 60 | ケース締結 | ― | Q | ねじの欠品・頭浮き | なし | WI§2、INS§2 |
| 共通-C01 | 要確認 | 要確認 | J-01 | C | 組立治具の状態 | 位置決め部の破損・異物・がたつきなし | WI§2 |
| 70-M01 | 70 | 完成品検査 | 治具電源 | M | 検査電源の電圧 | 3.00±0.05 V(記録用紙の表記は2.95~3.05 V) | SPEC§1、INS§3、REC-01 |
| 70-M02 | 70 | 完成品検査 | J-02、遮光箱 | M | 照度測定の距離 | 0.50±0.01 m(記録用紙の表記は0.49~0.51 m) | INS§3、REC-01 |
| 70-M03 | 70 | 完成品検査 | J-02 | M | 光軸合わせ | 光軸中心と受光部中心を一致 | INS§3 |
| 70-M04 | 70 | 完成品検査 | 遮光箱、LX-01 | M | 背景照度 | 消灯時に1 lx以下 | INS§3 |
| 70-M05 | 70 | 完成品検査 | RL-01、LX-01 | M | 基準灯の照度 | 150~170 lx | INS§3 |
| 70-M06 | 70 | 完成品検査 | AM-01、LX-01、VM-01 | M | 測定器の有効期限 | 有効期限内 | INS§3 |
| 70-M07 | 70 | 完成品検査 | 外観検査用の照明 | M | 外観検査の条件 | 照明500~1000 lx、約30 cmから5秒以上 | INS§3 |
| 70-Q01 | 70 | 完成品検査 | 治具電源 | Q | 点灯動作 | ONで点灯、OFFで消灯。3回とも正常 | INS§3 |
| 70-Q02 | 70 | 完成品検査 | 治具電源 | Q | 連続点灯 | 10秒間、ちらつき・消灯なし | INS§3 |
| 70-Q03 | 70 | 完成品検査 | AM-01(直列接続) | Q | 消費電流 | 80~180 mA(3.00±0.05 V、点灯10秒後) | INS§3、SPEC§1 |
| 70-Q04 | 70 | 完成品検査 | LX-01、J-02、遮光箱 | Q | 照度 | 100 lx以上(点灯10秒後。ルーメンに換算しない) | INS§3、SPEC§1 |
| 70-Q05 | 70 | 完成品検査 | 試験用乾電池 | Q | 電池の装着 | 2本を極性表示どおり装着でき、点灯 | INS§3 |
| 70-Q06 | 70 | 完成品検査 | ― | Q | 電池蓋 | 爪が係合し外れない | INS§3、SPEC§2 |
| 70-Q07 | 70 | 完成品検査 | 外観検査用の照明 | Q | 割れ・欠け | なし | INS§3 |
| 70-Q08 | 70 | 完成品検査 | 外観検査用の照明 | Q | 外面の傷 | 長さ2 mm以下、かつ各面1本以下 | INS§3 |
| 70-Q09 | 70 | 完成品検査 | 外観検査用の照明 | Q | レンズ中央 | 傷・異物なし | INS§3 |
| 70-C01 | 70 | 完成品検査 | ― | C | 試験用乾電池の取り外し | 検査後に必ず取り外す | INS§3 |
| 80-C01 | 80 | 梱包出荷判定 | ― | C | 試験用電池の取外し・蓋の閉止 | 電池を外し、電池蓋を閉じる | WI§2 |
| 80-C02 | 80 | 梱包出荷判定 | ― | C | ラベルの貼付 | 指定凹部へ貼る | WI§2、SPEC§2 |
| 80-Q01 | 80 | 梱包出荷判定 | ― | Q | 同梱物 | 本体・説明カード各1 | WI§2、INS§3 |
| 80-Q02 | 80 | 梱包出荷判定 | ― | Q | 型式表示 | 型式表示が一致(INS)、型式表示あり(WI) | INS§3、WI§2 |
| 80-Q03 | 80 | 梱包出荷判定 | ― | Q | 極性注意表示 | あり(WIのみに記載) | WI§2 |
| 80-Q04 | 80 | 梱包出荷判定 | ― | Q | 電池の残留 | なし | WI§2、INS§3 |
| 80-Q05 | 80 | 梱包出荷判定 | ― | Q | ラベルの貼付位置 | 指定凹部判定基準は要確認 | SPEC§2 |
| 80-Q06 | 80 | 梱包出荷判定 | ― | Q | 出荷承認の条件 | 記録の必要欄が記入済み、未処置の不良なし、合格品数=梱包数 | INS§3 |
表B 管理方法・記録・異常処置
「異常時の処置」の列は記号で書いています。内容は教材に書かれた範囲だけで、FL-ABN-01の中身は推測していません。
| 記号 | 対象 | 処置の内容 |
|---|---|---|
| 処置1 | 受入のサンプル検査 | 不適合0個で受入可。1個以上でロット保留、品質責任者へ報告。以降は詳細要確認 |
| 処置2 | 工程内の製品不適合 | 作業者が報告。不合格品を分離。品質責任者が処置を承認。REC-03に記録。以降は詳細要確認 |
| 処置3a | こて先温度の範囲外 | 停止し班長へ報告。前回正常確認以降の対象範囲を特定。REC-03に記録。詳細要確認 |
| 処置3b | その他の工程40・60の条件外 | 前回正常確認以降の対象範囲を特定。停止・報告先は要確認。詳細要確認 |
| 処置5 | 検査装置の確認が範囲外 | 検査を停止し班長へ報告。それ以前に検査した製品の扱いは要確認 |
| 処置6 | 完成品検査の不合格 | 不合格品を分離。外観の疑義品は保留。手直し品は初回結果を残し再検査結果を別行に追記。詳細要確認 |
| 処置7 | 上記以外 | 教材に記載なし要確認 |
| ID | 測定・確認方法 | 頻度・サンプル数 | 担当者 | 記録 | 異常時の処置 |
|---|---|---|---|---|---|
| 10-Q01 | 納入票と照合、数量を全数計数 | 全納入ロット | 受入検査員 | REC-01「納入数/照合」 | 処置7 |
| 10-Q02 | 目視 | 各部品ロットから無作為に5個。5個未満なら全数 | 受入検査員 | REC-01「外観等 n/不良数」 | 処置1 |
| 10-Q03 | 治具電源で点灯確認 | 各ロット5個(5個未満の扱い要確認) | 受入検査員 | REC-01受入記録(点灯結果の欄なし不足) | 処置1 |
| 10-M01 | 要確認 | 要確認 | 要確認 | 欄なし不足 | 要確認 |
| 10-Q04 | 目視、品番照合 | 各部品ロット5個(5個未満の扱い要確認) | 受入検査員 | REC-01受入記録 | 処置1 |
| 20-C01 | 部品表と照合 | 全キット | 部品担当 | キット確認の欄なし不足 | 処置7 |
| 20-C02 | 要確認 | 作業で常に遵守 | 部品担当 | 欄なし不足 | 処置7 |
| 30-Q01・Q02 | 目視(Q02は操作も) | 全数 | 組立作業者 | REC-01「接点・接続」(○/×/未) | 処置2 |
| 40-C01 | 接続表と照合 | 作業で全数 | 組立作業者 | 結果は40-Q01で記録 | 処置2 |
| 40-C02 | 作業時に遵守 | 作業で全数 | 組立作業者 | 欄なし | 処置7 |
| 40-C03 | 要確認 | 要確認 | 要確認 | 欄なし不足 | 要確認 |
| 40-C04 | TM-01で実測 | 始業時、こて先交換後、再開時、連続作業2時間ごと | 記録者要確認 | REC-01「こて先温度」(対象連番の欄なし不足) | 処置3a |
| 40-C05 | 指定時間を守る | 作業:全接合 | 組立作業者 | 実測は40-C06 | 処置3b |
| 40-C06 | タイマーで6か所を実測 | 始業時、条件変更後、再開時の最初の1台 | 班長 | REC-01「加熱時間6点」「班長確認」 | 処置3b |
| 40-C07 | 遵守(確認方法要確認) | 作業:全接合 | 組立作業者 | 欄なし不足 | 処置3b |
| 40-C08 | 要確認 | 要確認 | 要確認 | 欄なし | 処置7 |
| 40-C09 | 要確認 | 要確認 | 要確認 | 欄なし | 要確認 |
| 40-M01 | 損傷と有効期限を確認 | 温度点検のとき | 要確認 | REC-01「校正・検証期限内」 | 処置7 |
| 40-Q01~Q05 | 3倍拡大鏡で目視 | 全数、6か所 | 組立作業者 | REC-01「接合6点」(1欄にまとめて記入) | 処置2 |
| 40-Q06 | 要確認 | 要確認 | 要確認 | 欄なし | 要確認 |
| 50-C01 | 作業時に実施 | 作業で全数 | 組立作業者 | 欄なし | 処置7 |
| 50-Q01~Q04 | 目視 | 全数 | 組立作業者 | REC-01「レンズ・配線」 | 処置2 |
| 60-C01 | 目視で種類・本数を確認 | 全数 | 組立作業者 | REC-01「締結・隙間」 | 処置2 |
| 60-C02 | 要確認 | 設定変更後は60-C03で確認 | 要確認 | 設定値の欄なし不足 | 処置3b |
| 60-C03 | TC-01で3回測定 | 始業時、ビット交換後、設定変更後、再開時、連続作業2時間ごと | 作業者が記録、班長が確認 | REC-01「トルク3回」 | 処置3b |
| 60-C04 | 遵守(確認方法要確認) | 作業で全数 | 組立作業者 | 欄なし | 処置7 |
| 60-C05 | 目視 | トルク点検と同じ契機 | 作業者が記録、班長が確認 | REC-01「治具・ビット・ゲージ損傷なし」 | 処置3b |
| 60-M01 | 管理ラベルで照合 | 要確認 | 要確認 | REC-01「校正・検証期限内」 | 処置7 |
| 60-M02 | 目視と期限の照合 | 状態は始業時。期限は要確認 | 要確認 | REC-01の点検欄 | 処置7 |
| 60-Q01~Q04 | 目視(Q02はG-01も使用) | 全数(Q02は四周) | 組立作業者 | REC-01「締結・隙間」(1欄にまとめて記入) | 処置2 |
| 共通-C01 | 目視、がたつきの確認 | 始業時 | 要確認 | REC-01「治具・ビット・ゲージ損傷なし」 | 処置7 |
| 70-M01 | 電圧を確認(計器・測定点要確認) | 始業時、治具変更後、再開時 | 要確認 | REC-01「電源」、REC-02「電源電圧」 | 処置5 |
| 70-M02 | 距離を確認 | 始業時、治具変更後、再開時 | 要確認 | REC-01「照度距離」 | 処置5 |
| 70-M03 | 要確認 | 要確認 | 要確認 | 欄なし不足 | 要確認 |
| 70-M04 | LX-01で消灯時の照度を測定 | 始業時、治具変更後、再開時 | 要確認 | REC-01「背景」 | 処置5 |
| 70-M05 | LX-01でRL-01を測定 | 始業時、治具変更後、再開時 | 要確認 | REC-01「基準灯」 | 処置5 |
| 70-M06 | 有効期限を確認 | 要確認 | 要確認 | REC-01「校正・検証期限内」 | 処置5 |
| 70-M07 | 要確認 | 要確認 | 要確認 | 欄なし不足 | 要確認 |
| 70-Q01・Q02 | 治具電源で3回操作、10秒間目視 | 全数 | 完成品検査員 | REC-02「動作3回/10秒」 | 処置6 |
| 70-Q03 | AM-01を直列接続し、点灯10秒後に読む | 全数 | 完成品検査員 | REC-02「電流 mA」 | 処置6 |
| 70-Q04 | LX-01で点灯10秒後に測定 | 全数 | 完成品検査員 | REC-02「照度 lx」 | 処置6 |
| 70-Q05・Q06 | 試験用乾電池で装着・蓋を確認 | 全数 | 完成品検査員 | REC-02「外観/蓋」 | 処置6 |
| 70-Q07~Q09 | 70-M07の条件で目視 | 全数 | 完成品検査員 | REC-02「外観/蓋」(保留の書き方要確認) | 処置6 |
| 70-C01 | 検査後に取り外す | 全数 | 完成品検査員 | REC-02「電池除去/梱包」(70と80のどちらか要確認) | 処置7 |
| 80-C01・C02 | 作業時に実施 | 作業で全数 | 梱包担当 | REC-02「電池除去/梱包」(C02は欄なし) | 処置7 |
| 80-Q01~Q04 | 確認 | 全箱 | 梱包担当 | REC-02「電池除去/梱包」(Q03は欄なし不足) | 処置7 |
| 80-Q05 | 要確認 | 要確認 | 要確認 | 欄なし不足 | 要確認 |
| 80-Q06 | 記録の記入状況と数量を照合 | 出荷承認のとき | 品質責任者 | REC-02「出荷承認署名・日時」 | 要確認 |
表Bでは、方法・頻度・担当・記録・処置が同じ行を「40-Q01~Q05」のようにまとめています。表Aでは1項目1行のままです。
原因系と結果系の対応表
この関係を管理しただけで、品質が保証されるわけではありません。
| 原因系ID | 結果系ID | 関係の説明 |
|---|---|---|
| 40-C01 | 40-Q01 | 接続表との照合は、接続が正しくなる前提条件 |
| 40-C04 | 40-Q02、40-Q03 | こて先温度は、ぬれやブリッジの有無に関わる条件(演習の例示どおり) |
| 40-C05、40-C06 | 40-Q02 | 加熱時間は、接合状態に関わる条件(演習の例示どおり) |
| 40-C04、40-C05 | 40-Q05 | 提案過熱は被覆の溶損につながりうる |
| 40-C07 | 40-Q02、40-Q04 | 提案冷却中の保持は、接合の形成と線外れ防止に関わりうる |
| 50-C01 | 50-Q03 | 指紋・異物の除去は、「異物なし」の前提条件 |
| 60-C01 | 60-Q04 | 指定ねじの種類・本数の確認は、「ねじ欠品なし」に直結 |
| 60-C02、60-C03 | 60-Q02~Q04 | 提案トルクの過不足は、すきま・割れ・頭浮きに関わりうる。60-C03はドライバーの点検で、製品ごとの確認ではない |
| 60-C04 | 60-Q03、60-Q04 | 提案二度締めは割れや頭部の状態に関わりうる |
検査の信頼性条件Mは、製品ではなく検査を支えます。たとえば70-M01~M05は、70-Q04(照度)などの測定値が信頼できるための条件です。
まとめ
Claude Codeを使えば、5つの資料からQC工程表の下書きを短時間で作れます。ただし、下書きを確かめて確定させるのは人の仕事です。
-
- 管理点は、原因系C・結果系Q・検査の信頼性条件Mに分けて考える
- 資料の食い違いは統一せず、「要確認」として確認先に問い合わせる
- 「教材記載」「要確認」「提案」を区別して読む
理解確認の質問
記事を読み終えたら、次の3問に自分の言葉で答えてみてください。この記事では模範回答を載せていません。
- 加熱時間を「作業者が全接合で守る行(40-C05)」と「班長が最初の1台で実測する行(40-C06)」に分けたのはなぜでしょうか。班長の実測が合格でも言えないことは何でしょうか。
- 付図で「締付トルクの許容範囲」と描かれた0.18~0.22 N·mは、本文に照らすとどの管理点の基準でしょうか。製品1台ごとの合否基準として扱うと、何を取り違えることになるでしょうか。
- 受入検査でLEDモジュール5個がすべて正常に点灯しました。この結果からロットについて言えることと、言えないことは何でしょうか。
コメント