

QC工程表で決めた管理点は、管理図で監視して初めて品質を守る道具になります。
多くの工場で、QC工程表は監査や顧客提出のために作られ、ファイルに綴じられたままになっています。管理点も規格も書いてあるのに、現場では「規格内だからOK」で毎日が過ぎていく。そして、ある日突然、不良が出ます。
規格外が出てから慌てるのではなく、規格外になる前に工程の変化に気づく。そのための道具が管理図です。本記事では、QC工程表と管理図をどうつなげるかを、樹脂成形品の寸法管理の実践例で解説します。
この記事でわかること
-
- QC工程表と管理図の役割の違い
-
- QC工程表のどの欄が管理図につながるか
-
- 管理項目に合った管理図の選び方
-
- 管理限界の計算と異常判定ルール
-
- 異常をQC工程表の「異常処置」と設備保全につなげる方法
QC工程表と管理図の役割の違い
QC工程表は「何を・どう管理するか」を決める道具、管理図は「工程がいつもどおりか」を見張る道具です。
| 比較項目 | QC工程表 | 管理図 |
|---|---|---|
| ひと言でいうと | 管理の設計図(決める) | 工程の見張り番(見張る) |
| 作るタイミング | 工程設計・量産立ち上げ時 | 量産中、毎日・毎ロット |
| 中身 | 工程ごとの管理項目、規格、測定方法、頻度、責任者、異常処置 | 測定値の推移と管理限界線 |
| 答える問い | どこを、どの基準で、誰が管理するか | 今の工程は安定しているか、変化が起きていないか |
| 判断の基準 | 規格(お客様・図面の要求) | 管理限界(工程自身のばらつき) |
| 弱点 | 書いただけでは工程の変化は見えない | 何を測るかは自分では決められない |
お互いの弱点を、もう一方が補います。QC工程表が管理点を決め、管理図がその管理点を毎日見張る。この組み合わせで、PDCAが現場で回り始めます。
QC工程表のどの欄が管理図につながるか
QC工程表の5つの欄が、そのまま管理図の設計項目になります。管理図を作る前に、まずQC工程表のこの5欄が埋まっているかを確認してください。
| QC工程表の欄 | 管理図で決めること | 記入例(樹脂成形・外径寸法) |
|---|---|---|
| 管理項目(品質特性・工程条件) | 管理図に打点する特性 | 製品外径 φ50.00mm |
| 規格値 | 管理図に参考線として記入(管理限界とは別) | 50.00 ±0.05mm |
| 測定方法・測定器 | データの取り方、群の作り方 | デジタルノギス、1ショット5個を1群 |
| 頻度 | 打点の間隔、群の大きさ n | 2時間ごと、n=5 |
| 異常処置 | 管理図で異常が出たときの手順と連絡先 | 異常判定ルールに該当→ライン停止、班長へ連絡、原因調査 |
特に見落とされやすいのが「異常処置」の欄です。「規格外品は隔離」とだけ書かれていて、管理図の異常(規格内でも工程が変化した状態)の処置が決まっていないケースがよくあります。ここは後半の「異常判定ルール」で詳しく扱います。
もう一つのポイントは、管理項目には製品の品質特性だけでなく、工程条件(金型温度、射出圧力など)も入ることです。工程条件を管理図で見張ると、製品に不良が出る前に原因側で異常に気づけます。
管理項目に合った管理図の選び方
管理図は、QC工程表の管理項目が「測る値(計量値)」か「数える値(計数値)」かで選びます。
| データの種類 | 管理図 | 使う場面 | QC工程表の管理項目の例 |
|---|---|---|---|
| 計量値 | X̄-R管理図 | 1回に複数個(n=2〜5程度)測れる | 寸法、重量、硬度 |
| 計量値 | X̄-s管理図 | 1群のサンプルが多い(n=10程度以上) | 自動測定機での全数寸法 |
| 計量値 | X-Rs管理図(I-MR) | 1回に1点しか取れない | 金型温度、炉の温度、液の濃度、ロットごとの値 |
| 計数値 | p管理図 | 不良率、検査数が群ごとに変わる | 外観不良率、直行率 |
| 計数値 | np管理図 | 不良個数、検査数が一定 | 毎日200個抜取りの不良数 |
| 計数値 | c管理図 | 欠点数、検査対象の大きさが一定 | 1枚あたりのキズ・ゴミの数 |
| 計数値 | u管理図 | 単位あたり欠点数、大きさが変わる | 塗装面積あたりのブツの数 |
迷ったときの目安は次のとおりです。
-
- 製品の寸法・重量など、同時に何個か測れる → X̄-R管理図
-
- 温度・圧力など設備の工程条件で、1回に1つの値 → X-Rs管理図
-
- 良品・不良品の数を数えている → p管理図またはnp管理図
計数値の管理図は、異常に気づくのが計量値より遅くなります。QC工程表で「外観OK/NG」としている管理項目でも、測れる特性(キズの長さ、色差など)に置き換えられないか検討する価値があります。
実践例:樹脂成形品の外径をQC工程表と管理図で管理する
射出成形品の外径(φ50.00±0.05mm)を例に、QC工程表から管理図、異常処置までの流れを見ていきます。数値は説明用の架空データです。
ステップ1:QC工程表で管理点を決める
| 工程 | 管理項目 | 規格 | 測定方法 | 頻度・n | 管理方法 | 異常処置 |
|---|---|---|---|---|---|---|
| 射出成形 | 外径 | 50.00±0.05mm | デジタルノギス | 2時間ごと、n=5 | X̄-R管理図 | 判定ルール該当→班長へ連絡、4M確認 |
| 射出成形 | 金型温度 | 60±3℃ | 温調機表示 | 2時間ごと | X-Rs管理図 | 判定ルール該当→温調機点検 |
ステップ2:立ち上げデータで管理限界を計算する
量産立ち上げ時の20群(1群5個)から、X̄の平均(X̿)= 50.004mm、Rの平均(R̄)= 0.046mm が得られたとします。n=5 の係数は A2 = 0.577、D4 = 2.114 です。
X̄管理図の管理限界
$$UCL = \bar{\bar{X}} + A_2 \bar{R} = 50.004 + 0.577 \times 0.046 \approx 50.031$$
$$CL = \bar{\bar{X}} = 50.004$$
$$LCL = \bar{\bar{X}} – A_2 \bar{R} = 50.004 – 0.577 \times 0.046 \approx 49.977$$
R管理図の管理限界
$$UCL_R = D_4 \bar{R} = 2.114 \times 0.046 \approx 0.097$$
単位はいずれもmmです。n≦6 では R管理図の下方管理限界はありません。
ステップ3:量産データを打点して異常を判定する
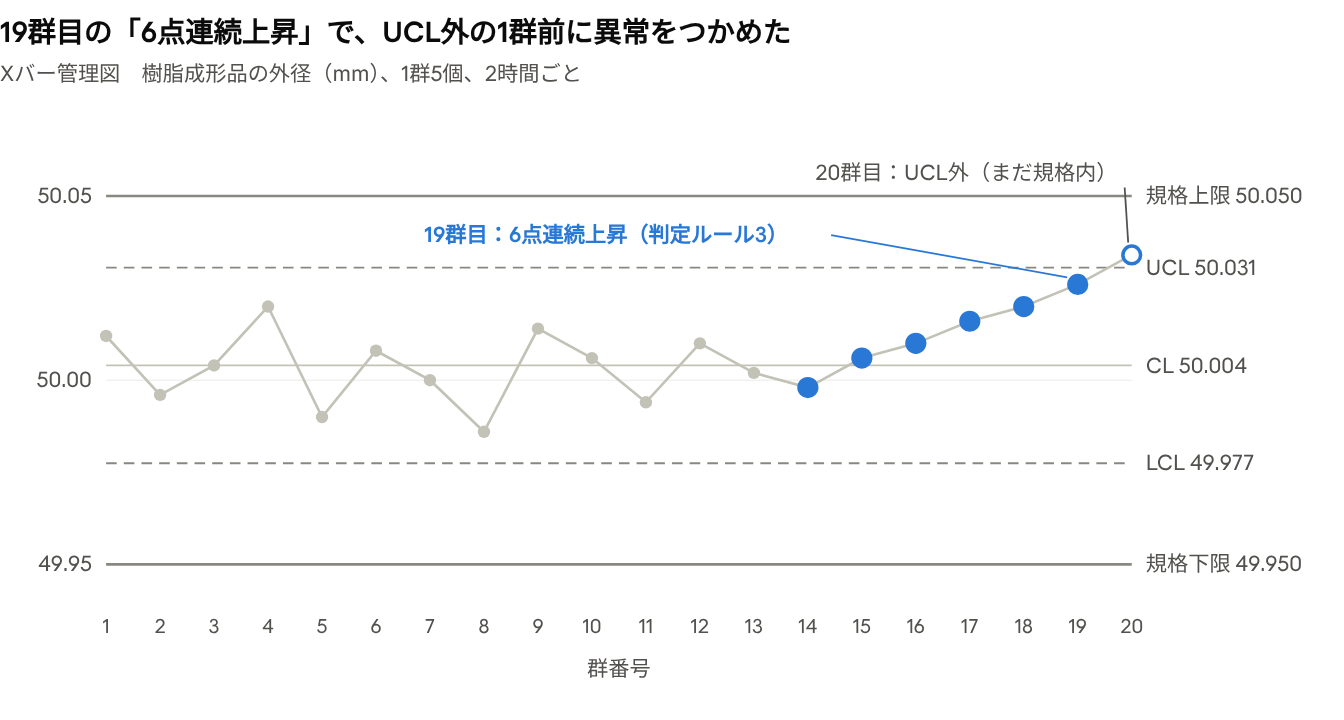
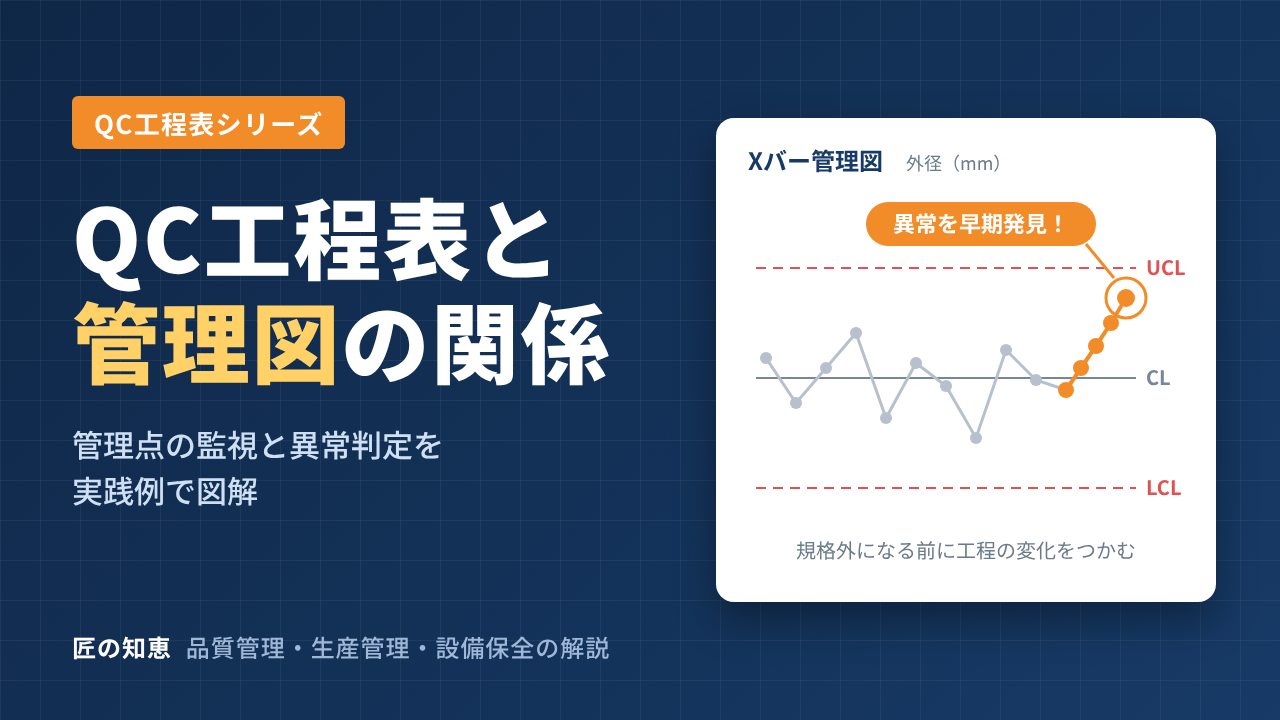
QC工程表と管理図 Xバー管理図の異常判定例
14群目から X̄ が上がり続け、19群目で「6点連続で増加」の判定ルール3に該当しました。このときの値は 50.026mm で、管理限界の内側、規格の内側です。そのまま流していたら、20群目でUCLを超えていました。
ステップ4:QC工程表の異常処置に沿って処置する
19群目の時点で班長が4M(人・設備・材料・方法)を確認しました。金型温度のX-Rs管理図を見ると、同じ時期から温度がじわじわ上がっていました。原因は温調機の冷却水フィルターの詰まりで、清掃後に外径は中心付近に戻りました。
再発防止として、次の2点をQC工程表と設備の点検基準に反映しました。
-
- 温調機フィルターの清掃を自主保全の点検表に追加(週1回)
-
- 金型温度の管理図で判定ルール3が出たら、フィルターを最初に確認すると異常処置欄に明記
規格外の不良を1個も出さずに、工程の変化をつかんで処置できた。これがQC工程表と管理図をつなげる効果です。
異常判定ルールをQC工程表の「異常処置」に書き込む
管理図の異常判定ルールは、QC工程表の異常処置欄に「どのルールで、誰が、何をするか」まで書いて初めて現場で使われます。
規格限界と管理限界は別物
| 項目 | 規格限界 | 管理限界 |
|---|---|---|
| 誰が決めるか | お客様・設計(図面) | 工程のデータ(計算で決まる) |
| 意味 | 製品として合格か不合格か | 工程がいつもどおりか、変化したか |
| 外れたときの処置 | 製品の隔離・選別 | 工程の原因調査・処置 |
| 管理図への記入 | 参考線として書くことはある | 必ず記入(UCL・CL・LCL) |
管理限界の内側でも、点の並び方に「くせ」があれば異常と判定します。代表的な判定ルールは JIS Z 9020-2(シューハート管理図)に示されています。現場ではまず次の4つから始めるのがおすすめです。
-
- 管理限界線の外に1点出た
-
- 中心線の片側に9点連続で並んだ
-
- 6点連続で増加、または減少した
-
- 3点中2点が、中心線から2σ(管理限界の3分の2)を超えた
QC工程表の異常処置欄の記入例
| 異常の種類 | 判定 | 処置 | 責任者 | 記録 |
|---|---|---|---|---|
| 規格外 | 規格 50.00±0.05mm を外れた | ライン停止、前回測定以降の製品を隔離・全数選別 | 班長→品質保証 | 不適合報告書 |
| 管理図ルール1 | 管理限界外に1点 | 成形条件・金型温度を確認、再測定 | 班長 | 管理図の異常欄、処置記録 |
| 管理図ルール2・3 | 9点片寄り、6点連続増減 | 原因調査(4M確認)、必要なら条件調整 | 班長→技術担当 | 管理図の異常欄、なぜなぜ分析 |
ルール2・3の異常は製品がまだ規格内であることが多く、ラインを止める必要はない場合がほとんどです。その代わり「原因を調べる」ことを必ず処置として決めておきます。ここが「規格内だからOK」の文化を変えるポイントです。
設備条件を管理図で見張り、設備保全(TPM)につなげる
製品の寸法が動く前に、多くの場合は設備条件が先に動いています。QC工程表に設備条件を管理項目として入れ、X-Rs管理図で見張ると、不良の「原因側」で異常をつかめます。
| 設備条件(QC工程表の管理項目) | 管理図 | 異常のときに疑う設備側の原因 | TPMの処置 |
|---|---|---|---|
| 金型温度 | X-Rs | 温調機のフィルター詰まり、冷却水量の低下 | 自主保全の点検基準に追加 |
| 射出圧力・保圧 | X-Rs | 油圧作動油の劣化、逆止弁の摩耗 | 計画保全で交換周期を設定 |
| サイクルタイム | X-Rs | 取出しロボットの遅れ、型開閉の動作不良 | 初期清掃・給油基準の見直し |
| 乾燥機の露点 | X-Rs | 乾燥剤の劣化、ヒーター不良 | 定期点検表に露点確認を追加 |
管理図で設備起因の異常が繰り返し見つかったら、それはQC工程表だけでなく設備の点検基準を見直すサインです。品質保全の考え方では、良品ができる設備条件を管理点として決め、その条件が崩れないように保全します。管理図はその「崩れ始め」を教えてくれる道具です。
よくある失敗と対策
| よくある失敗 | 何が起きるか | 対策 |
|---|---|---|
| 管理限界の代わりに規格値を線として引いている | 工程の変化に気づけず、規格外が出て初めて対応する | 管理限界は工程データから計算し、規格線とは色や線種を分ける |
| 管理限界を一度決めたまま何年も見直さない | 工程改善後もゆるい限界のままで、変化を見逃す | 改善・設備変更・4M変更のあとに再計算するとQC工程表に明記する |
| 異常が出ても記録だけで処置しない | 管理図が「グラフを描く作業」になる | 異常処置欄に判定ルールごとの処置と責任者を書く |
| QC工程表の全項目を管理図にしている | 打点作業が負担になり、形だけになる | 重要度の高い管理点(重要保安・顧客指定・過去の不良原因)から絞り込む |
| 打点を1日の終わりにまとめて記入する | 異常に気づくのが遅れ、手遅れの製品が増える | 測定したその場で打点する。難しければ自動記録を検討 |
AI・ChatGPTの活用ポイント
ChatGPTなどの生成AIは、管理図の「計算」と「たたき台づくり」を速くしてくれますが、判定と処置は人が確認します。
AIに任せやすいこと
-
- 測定データを貼り付けて、X̄・R・管理限界を計算させる
-
- QC工程表の管理項目一覧から、管理図の種類の候補を出させる
-
- 異常判定ルールに当てはまる点を洗い出させる
-
- 異常処置欄の文案を作らせる
プロンプト例
あなたは製造業の品質管理の専門家です。
以下は樹脂成形品の外径寸法(規格50.00±0.05mm)の測定データです。
1群5個、20群あります。
1. X̄-R管理図の中心線と管理限界を計算してください(係数A2, D4も示す)。
2. JIS Z 9020-2の判定ルール1〜4に該当する群を挙げてください。
3. QC工程表の異常処置欄に書く処置案を作ってください。
[データを貼り付け]
検証で必ず確認すること
-
- 管理限界の計算に使った係数(n=5なら A2=0.577、D4=2.114)が正しいか
-
- 規格限界と管理限界を取り違えていないか
-
- 計算結果をExcelなどで1回は検算する
詳しい手順は「AI chatGPTでシューハート管理図の作成、分析、改善」の記事も参考にしてください。
まとめ
QC工程表で「何を管理するか」を決め、管理図で「工程がいつもどおりか」を毎日見張る。この2つがつながって、初めて不良を未然に防ぐ仕組みになります。
-
- QC工程表の管理項目・規格・測定方法・頻度・異常処置の5欄が、管理図の設計図になる
-
- 管理図は、計量値か計数値か、1回に何点取れるかで選ぶ
-
- 管理限界は工程のデータから計算し、規格限界とは分けて考える
-
- 異常判定ルールごとの処置を、QC工程表の異常処置欄に書き込む
-
- 設備条件も管理図で見張り、異常を設備保全(TPM)の点検基準に反映する
コメント